
Jak powstają kapsułki do prania? Kompletny przewodnik po produkcji

Saszetki z detergentem do prania wyglądają prosto. Jedna jednostka, jedno pranie, bez pomiaru. To, co czyni je wygodnymi w użyciu, jest dokładnie tym, co sprawia, że są skomplikowane w produkcji.
Każda kapsułka wymaga uformowania rozpuszczalnej w wodzie folii w precyzyjnej wnęce, wypełnienia jej odpowiednią ilością skoncentrowanego detergentu, przykrycia drugą warstwą folii, uszczelnienia bez zanieczyszczania obszaru uszczelnienia i rozdzielenia na poszczególne jednostki – wszystko w ciągłej sekwencji. Problem na dowolnym etapie wpływa na gotowy kapsułę. Uszczelka zanieczyszczona wyciekami detergentu. Utworzone wnęki o nieco nietypowych wymiarach są wypełniane niekonsekwentnie. Film, który nie jest kompatybilny z formułą detergentu, rozpuszcza się w kontakcie podczas produkcji, a nie podczas cyklu prania.
W tym przewodniku opisano, w jaki sposób produkowane są kapsułki z detergentem do prania, jaką funkcję pełni folia PVA/PVOH i dlaczego jest ona istotna, jak działa napełnianie i uszczelnianie oraz co decyduje o tym, czy maszyna do produkcji kapsułek jest prawidłowo skonfigurowana dla konkretnego produktu.
Czym są kapsułki z detergentem do prania?
Odmierzone porcje skoncentrowanego detergentu do prania zamknięte w rozpuszczalnej w wodzie folii. Kiedy kapsułka zetknie się z wodą w pralce, folia rozpuszcza się i uwalnia detergent.
Zewnętrzna folia to PVA (alkohol poliwinylowy), zwany także PVOH. To właśnie sprawia, że format działa — folia utrzymuje detergent w jednorazowej porcji podczas obsługi i przechowywania, a następnie znika podczas cyklu prania, nie pozostawiając śladów.
Typowa kapsułka zawiera płynny detergent, środki powierzchniowo czynne, enzymy, substancje zapachowe i wypełniacze, a wszystko to w strukturze folii PVA/PVOH. Niektóre kapsuły wykorzystują jedną komorę dla jednego preparatu. Inni używają wielu komór do oddzielania różnych płynnych preparatów, dopóki nie zostaną uwolnione razem podczas prania.

Jak powstają kapsułki do prania?
Ogólna sekwencja:
Podawanie folii PVA → Formowanie folii → Napełnianie płynnym detergentem → Pokrywanie folią → Uszczelnianie → Formowanie i cięcie strąków → Przenoszenie → Kontrola jakości
Każdy etap przechodzi coś specyficznego do następnego. Popełnienie jednego błędu nie pozostaje powstrzymywane.
Krok 1: Przygotowanie folii PVA/PVOH
Folia PVA/PVOH jest dostarczana w rolkach i w sposób ciągły podawana do maszyny do produkcji strąków. Nie wszystkie folie PVA zachowują się tak samo — grubość, skład, wytrzymałość mechaniczna, właściwości formowania, zgodność z uszczelnieniem i właściwości rozpuszczania różnią się w zależności od rodzaju folii i dostawcy.
Folia musi także być kompatybilna z konkretnym składem detergentu, jaki będzie zawierała. Powłoka, która prawidłowo łączy się z jednym detergentem, może zmięknąć, pomarszczyć się lub nie uformować się w przypadku innego detergentu. Dlatego też testowanie folii z rzeczywistym składem detergentu przed produkcją na dużą skalę jest krokiem niezbędnym, a nie opcjonalnym.
Krok 2: Formowanie zagłębień strąków
Folia jest uformowana w pojedyncze wgłębienia – przestrzenie, w których będzie mieścił się detergent. Rozmiar i kształt wnęki zależy od formy.
Kwadratowe, prostokątne, zaokrąglone, niestandardowe kształty. Jednokomorowe lub wielokomorowe. Forma określa wymiary kapsuły, a wymiary kapsuły określają objętość napełnienia, ścieżkę uszczelniania i geometrię cięcia w dół. Uzyskanie specyfikacji formy już na początku jest łatwiejsze niż dostosowanie linii produkcyjnej zbudowanej wokół niewłaściwej geometrii gniazda.
Krok 3: Uzupełnianie detergentu
Po utworzeniu się ubytków dozuje się do nich płynny detergent. Dokładność napełnienia ma tutaj znaczenie szczególnie dlatego, że każda kapsułka ma odmierzoną dawkę — przepełnienie powoduje marnowanie materiału, a niedopełnienie powoduje, że kapsułka nie działa zgodnie z etykietą.
System napełniania musi odpowiadać właściwościom detergentu. Lepkość, płynność, pienienie, wrażliwość na temperaturę i właściwości chemiczne wpływają na sposób działania systemu. Preparat pieniący się pod dyszą napełniającą zanieczyszcza obszar uszczelnienia przed utworzeniem się uszczelnienia. Zanieczyszczony obszar uszczelnienia oznacza słabe uszczelnienie. Słabe uszczelnienie oznacza nieszczelną kapsułę.
Celem jest zapewnienie stałej objętości wypełnienia każdej wnęki, bez kapania, rozpryskiwania lub pozostałości przedostających się na powierzchnię folii, która zostanie uszczelniona.
Krok 4: Zakrycie wypełnionych ubytków
Na wypełnione ubytki nakładana jest druga warstwa folii. Dwie warstwy tworzą teraz kompletną strukturę strąka – górna folia, detergent i dolna folia.
Wyrównanie na tym etapie określa, czy detergent pozostanie w zamierzonej wnęce. Nieprawidłowo ustawiona górna folia przesuwa ścieżkę uszczelnienia poza krawędź wnęki, co powoduje niespójne uszczelnienie po jednej stronie i potencjalny wyciek pod ciśnieniem podczas przechowywania.
W przypadku projektów wielokomorowych struktura folii i konfiguracja formowania stają się bardziej złożone, ponieważ różne receptury muszą pozostać oddzielone, dopóki konsument nie użyje kapsułki.
Krok 5: Uszczelnianie kapsuły
Górna i dolna warstwa folii uszczelniają wypełnione ubytki. Parametry zgrzewania — temperatura, ciśnienie, czas przebywania — określają, czy wiązanie tworzy się prawidłowo dla określonej kombinacji folii i preparatu.
Zbyt niska temperatura i uszczelnienie jest słabe. Zbyt duża powoduje odkształcenie folii lub zmianę właściwości rozpuszczalności w wodzie. Pozostałości detergentu na powierzchni uszczelniającej po napełnieniu tworzą słabą strefę niezależnie od tego, jak dobrze ustawiona jest temperatura i ciśnienie.
Należy przetestować parametry zgrzewania i dostosować je do rzeczywistej kombinacji folii i detergentu. Stałe ustawienie, które sprawdza się w przypadku jednej kombinacji filmu i detergentu, może nie działać w przypadku innej.
Krok 6: Formowanie i oddzielanie strąków
Ciągły wypełniony i uszczelniony arkusz folii dzieli się na pojedyncze strąki. Gotowe strąki na tym etapie powinny mieć spójny kształt, stałą objętość wypełnienia, prawidłowo uszczelnione krawędzie oraz brak widocznych wycieków i deformacji.
Szybkość produkcji na tym etapie zależy od wymiarów kapsułek, liczby wgłębień na cykl, objętości wypełnienia i czasu cyklu zgrzewania. Nominalna prędkość maszyny to pułap — rzeczywista przepustowość zależy od tego, jak dobrze specyfikacja kapsułek, folia i kombinacja detergentu działają na skonfigurowanej maszynie.
Krok 7: Transport i kontrola
Gotowe strąki przenoszone są przenośnikiem w celu kontroli, odbioru lub wtórnego pakowania. Kontrola sprawdza kształt kapsułki, konsystencję wypełnienia, integralność uszczelnienia, wycieki, defekty folii i ogólny wygląd.
W produkcji ciągłej niewielka wada procesu zgrzewania lub folii nie wpływa na jedną kapsułkę — wpływa na każdą kapsułkę wyprodukowaną w czasie, gdy problem pozostaje niewykryty. Dlatego też inspekcja na linii produkcyjnej ma większe znaczenie w przypadku produkcji strąków niż w przypadku większości jednostkowych formatów opakowań.

Do czego służy folia PVA w kapsułkach z detergentem do prania?
Formatem jest folia PVA/PVOH. Bez niego nie ma kapsułki — jest tylko sypki detergent, który wymaga konwencjonalnego opakowania.
Folia zatrzymuje detergent podczas manipulacji i przechowywania, a następnie rozpuszcza się w kontakcie z wodą podczas cyklu prania. To zachowanie związane z rozpuszczaniem definiuje wygodę formatu. To także sprawia, że wybór folii ma kluczowe znaczenie — szybkość rozpuszczania, wytrzymałość mechaniczna podczas manipulacji, zachowanie podczas formowania w maszynie i zgodność uszczelniania z detergentem – wszystko to musi odpowiadać procesowi produkcyjnemu i zamierzonemu zastosowaniu końcowemu.
Grubość folii wpływa na formowanie, uszczelnianie, wytrzymałość mechaniczną i szybkość rozpuszczania. Folia wybrana ze względu na jej właściwości rozpuszczania może mieć właściwości formowania lub uszczelniania, które stwarzają problemy produkcyjne. Przed rozpoczęciem produkcji na dużą skalę należy ocenić specyfikację folii we wszystkich czterech wymiarach.

Jednokomorowe a wielokomorowe kapsułki na detergent do prania
Strąki jednokomorowe
zawierają jeden płynny preparat. Struktura produkcji jest prosta: formowanie, napełnianie, zamykanie, cięcie. Odpowiedni dla producentów produkujących jeden preparat detergentu na saszetkę.
Strąki wielokomorowe
zawierają dwa lub więcej oddzielnych preparatów w tym samym zestawie – różne składniki detergentu, które powinny pozostać oddzielone przed użyciem. Zaletą jest łączenie uzupełniających się preparatów w jednym urządzeniu. Kompromisem są bardziej złożone struktury formowania, napełniania i uszczelniania, które wymagają bardziej precyzyjnej kontroli procesu i bardziej szczegółowej konfiguracji maszyny.
Wybór wynika ze składu detergentu i koncepcji produktu, a nie z urządzenia.

Jakie czynniki wpływają na produkcję kapsułek z detergentem do prania?
Lepkość detergentu
— receptury o dużej lepkości wymagają innych parametrów wypełniania niż te o niskiej lepkości. Lepkość wpływa również na kapanie z dyszy, co decyduje o tym, czy obszar uszczelnienia pozostaje czysty pomiędzy cyklami napełniania.
Grubość folii
— wpływa na zachowanie przy formowaniu, wytrzymałość uszczelnienia, trwałość mechaniczną podczas manipulacji i szybkość rozpuszczania. Grubszy film jest mocniejszy, ale może rozpuszczać się wolniej. Cieńsza folia rozpuszcza się szybciej, ale może mieć niższą wytrzymałość mechaniczną i większe wymagania dotyczące formowania.
Rozmiar i kształt kapsuły
— większe kapsuły wymagają różnych wymiarów wnęki, objętości wypełnienia i konfiguracji formy. Niestandardowe kształty wymagają niestandardowych form.
Parametry uszczelnienia
— temperatura, ciśnienie i czas przebywania oddziałują na siebie. Jeśli jeden ma rację, podczas gdy inni się mylą, nadal powstaje słaba pieczęć.
Dokładność wypełnienia
— każdy strąk jest produktem wstępnie odmierzonym. Różnice w ciężarze wypełnienia pomiędzy kapsułami stanowią jednocześnie wadę jakościową i problem wydajności materiałowej.
Szybkość produkcji
— rzeczywista przepustowość zależy od wymiarów kapsułek, liczby wgłębień, objętości wypełnienia, właściwości folii, cyklu zgrzewania i wymagań operatora. Nominalna prędkość maszyny i osiągalna prędkość produkcji przy określonej specyfikacji kapsuły to dwie różne liczby.

Jak działa maszyna do produkcji kapsułek do prania?
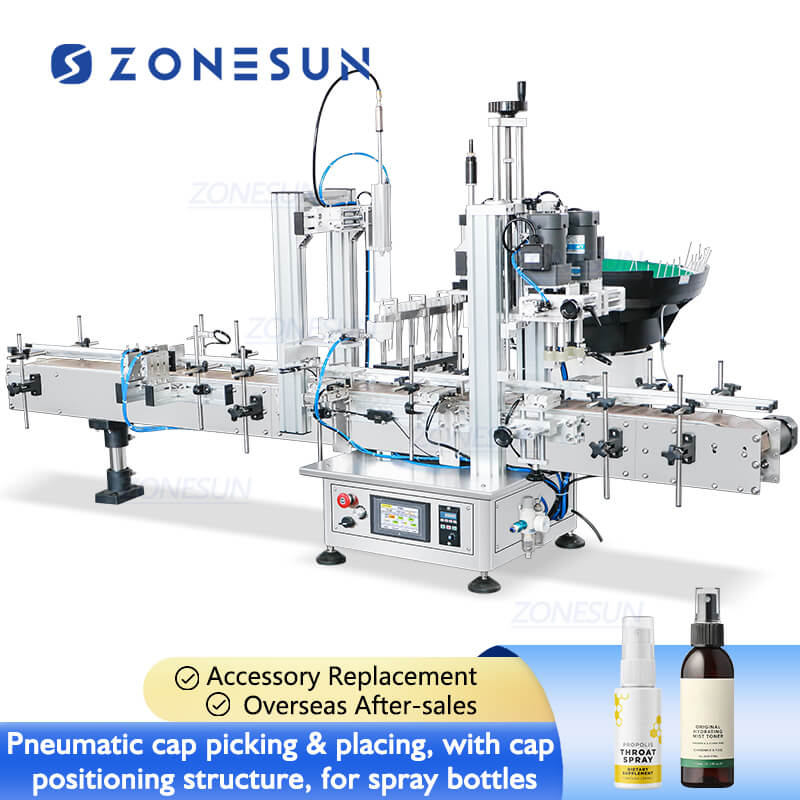
The ZONESUN ZS-FS130 Automatyczne kapsułki do detergentu do prania z folii PVA/PVOH Urządzenia do pakowania integrują podawanie folii, formowanie, napełnianie, uszczelnianie, oddzielanie strąków i przenoszenie w jedną ciągłą sekwencję.

Karmienie filmem
— Folia PVA/PVOH jest podawana w sposób ciągły z rolki do stacji formującej.
Formowanie
— folia kształtuje się w wnęki strąków zgodnie z konfiguracją formy.
Wypełnienie
— płynny detergent dozuje się do uformowanych wgłębień z kontrolowaną objętością wypełnienia.
Pokrywanie i uszczelnianie folii
— druga warstwa folii umieszczana jest nad wypełnionymi wnękami i uszczelnia zgodnie z parametrami folii i procesu.
Formowanie i oddzielanie strąków
— ciągła wypełniona i uszczelniona struktura folii rozdziela się na pojedyncze strąki.
Przenoszenie
— przekazanie gotowych strąków do kontroli lub odbioru.
Ekran dotykowy PLC zarządza wszystkimi parametrami produkcji. Formy dostosowują się do wymaganego kształtu i wymiarów kapsuły.

Co należy zapewnić podczas dostosowywania maszyny do prania w kapsułkach z detergentem?
Konfiguracja wynika ze specyfikacji produktu. Detale, które o tym decydują:
- Długość, szerokość i wysokość strąka
- Konstrukcja jedno lub wielokomorowa
- Docelowa objętość wypełnienia na kapsułę
- Lepkość detergentu i charakterystyka receptury
- Materiał i grubość folii PVA/PVOH
- Wymagana zdolność produkcyjna
- Pożądany kształt strąków i liczba wgłębień na cykl
- Wymagania elektryczne
- Dalsze wymagania dotyczące pakowania lub kontroli
Zapewnienie ich przed zaprojektowaniem urządzenia umożliwia dopasowanie struktury formującej, systemu napełniania, formy i konfiguracji uszczelnienia do rzeczywistego produktu.

Dlaczego dostosowywanie maszyn ma znaczenie
Brak uniwersalnego rozmiaru kapsuły. Brak uniwersalnej formuły detergentu. Maszyna skonfigurowana do małej kapsuły jednokomorowej nie obsługuje dużej kapsuły wielokomorowej bez zmiany formy, konfiguracji wypełnienia i struktury uszczelnienia.
Dwóch producentów produkujących kapsułki z detergentem do prania może wymagać zupełnie różnych konfiguracji maszyn – ponieważ różnią się wymiary saszetek, lepkość detergentu, specyfikacje folii i docelowe pojemności. Maszyna podąża za produktem, a nie odwrotnie.

Typowe problemy przy produkcji kapsułek do detergentów do prania
Wyciek kapsuły
— zwykle wynika ze złego zgrzewania, nieprawidłowych parametrów zgrzewania, zanieczyszczenia detergentem w obszarze zgrzewania lub niezgodności powłoki z formułą detergentu.
Nierówne wypełnienie
— spowodowane niestabilnym przepływem produktu, nieodpowiednimi parametrami napełniania, różnicami lepkości pomiędzy partiami lub systemem napełniania niedopasowanym do charakterystyki receptury.
Zdeformowane strąki
— niewłaściwe warunki formowania, właściwości folii niedopasowane do geometrii formy lub niedostateczna kontrola procesu na etapie formowania.
Problemy z filmem
— rozdarcie, marszczenie lub nieprawidłowe uformowanie, gdy właściwości mechaniczne i właściwości formowania folii nie odpowiadają konfiguracji maszyny i konstrukcji kapsuły.
Nadmierne odpady produkcyjne
— parametry napełniania, formowania, uszczelniania lub cięcia, które nie zostały zoptymalizowane dla konkretnej kombinacji folii i detergentu. Szybko marnuj związki w produkcji ciągłej.
Testowanie rzeczywistej kombinacji detergentu i filmu przed produkcją na pełną skalę pozwala zidentyfikować te problemy na etapie, na którym ich naprawa jest najmniej kosztowna.

Wniosek
Saszetka z detergentem do prania to mały przedmiot, którego prawidłowe wyprodukowanie wymaga kilku współzależnych procesów. Tworzenie filmu, napełnianie detergentem, uszczelnianie filmu, oddzielanie strąków i kontrola jakości muszą ze sobą współdziałać — a każdy etap zależy od tego, co dostarczył poprzedni.
Film musi być kompatybilny z detergentem. Forma musi odpowiadać wymiarom kapsuły. System napełniania musi wytrzymać lepkość i pienienie detergentu. Parametry zgrzewania muszą być dostosowane do konkretnej kombinacji filmu i detergentu. Szybkość produkcji jest funkcją ich wszystkich, a nie specyfikacją maszyny istniejącą niezależnie od nich.
Dla producentów planujących produkcję strąków – jednokomorowych lub wielokomorowych – właściwym punktem wyjścia jest specyfikacja produktu, a nie katalog maszyn. Szczegółowe parametry przed zaprojektowaniem sprzętu pozwalają uzyskać konfigurację zgodną z rzeczywistym produktem. Konfiguracja, która jest do niej zbliżona, powoduje problemy wymienione powyżej.
Odwiedź naszą stronę internetową, aby uzyskać więcej informacji na temat rozwiązań w zakresie opakowań: CENTRUM ZONESUNTECH
Zostaw komentarz