
完全なバイアル包装ライン: 空の容器から完成品まで
充填されたバイアルに漏れがあっても、充填に問題があるわけではありません。これは、充填段階では予期できなかったキャッピングの問題です。バイアルに正しく蓋がされ、ラベルが汚染されている場合は、ラベル付けの問題ではありません。ラベル付けが開始される前にプロセスに入った汚染イベントです。
バイアル包装は、不適切に処理された段階で失敗しますが、その影響は後で現れます。これが、各ステージのパフォーマンスが前のステージの成果に依存する理由であり、プロセスを独立したマシンの集合として扱うと、適切に統合されたラインでは得られない結果が生じる理由でもあります。
製薬、バイオテクノロジー、化粧品、および研究室のアプリケーションはすべて、同じ基本的な要件を共有しています。つまり、ラインから出されるすべてのバイアルは、清潔で、正しく充填され、適切に密封され、正確にラベルが貼られている必要があります。このガイドでは、各段階がどのように機能するか、最終製品にどのような影響を与えるか、およびバイアル包装ラインが特定の用途に合わせて正しく構成されているかどうかを決定するものについて説明します。

完全なバイアル包装ラインとは何ですか?
空のバイアルを包装プロセスのあらゆる段階で処理し、二次包装や流通に備えたラベル付きの完成品を出力する統合生産システムです。
典型的なシーケンス:
バイアル充填→バイアル洗浄→滅菌→充填→栓→アルミキャップ→検査→ラベル貼付→箱詰め
各ステージは特定の条件を次のステージに渡します。洗浄を終えて汚染物が残ったバイアルは、その汚染物を充填物に運びます。ストッパーが正しく配置されていないと、その後の圧着に影響を与えます。圧着に失敗すると、その上に貼られるラベルに影響が生じます。
完全なバイアル包装ラインには以下が含まれる場合があります。
- バイアル洗浄機
- バイアル充填機
- ストッパーマシン
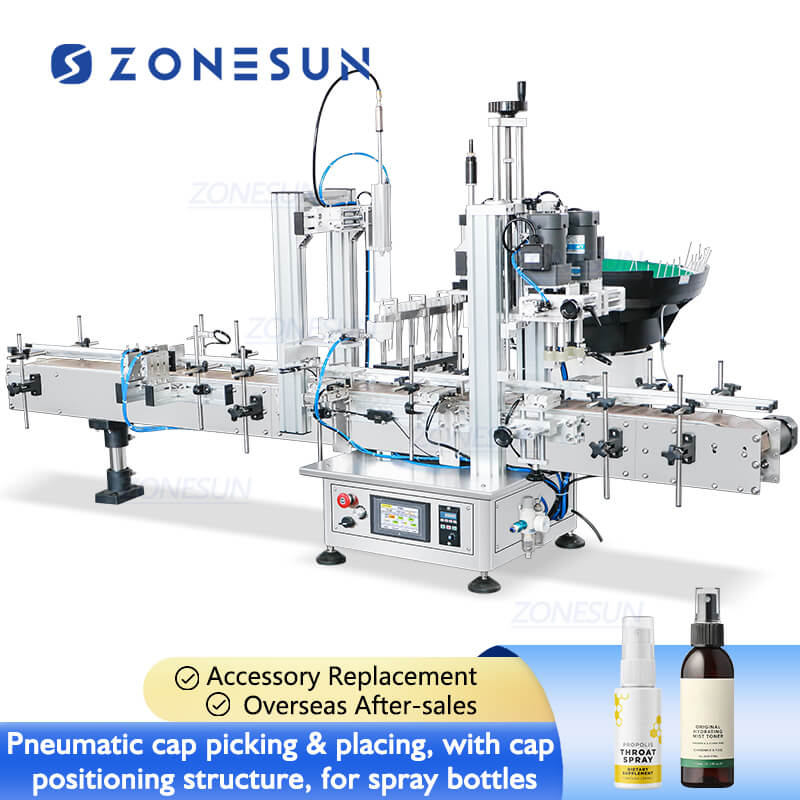
- バイアルキャッピングおよび圧着機
- 検査体制
- バイアルラベル貼付機
- 箱詰め機
構成は、製品、規制環境、生産規模によって異なります。

1. バイアルの洗浄: 充填前の容器の準備
空のバイアルは製造および輸送から到着し、内部表面には粒子、塵、残留物が付着しています。汚染されたバイアルに充填すると、その汚染が製品に直接導入されます。これを補正する下流段階はありません。
さまざまな種類の汚染に対処する 3 つの洗浄方法:
水洗い 直接接触することで、表面の粒子、ほこり、製造残留物を除去します。医薬品用途では、水道水やプロセス水では満たせない容器の清浄度基準を満たすために、精製水ですすぎが続きます。
エアブロー 洗浄後の細かい粒子や残った水分を取り除きます。無水製品用に設計された充填プロセスに湿気を運ぶバイアルは、充填精度や密封の完全性によって補償できない汚染変数を導入します。
洗浄システムは、バイアルのサイズ、生産速度、製品が要求する特定の清浄度要件に適合するように構成されています。ほとんどの医薬品用途では、充填を開始する前に、洗浄と滅菌が 1 つの準備シーケンスに組み合わされます。

2. バイアル滅菌
洗浄により粒子状の汚染が除去されます。滅菌により微生物の負荷が軽減されます。無菌医薬品の場合、両方が必要です。洗浄だけでは、無菌充填に必要な容器の状態を作り出すことはできません。
乾熱滅菌トンネル — 医薬品バイアルの連続生産のための標準ソリューション。バイアルは、ラインが動き続けている間に、コンテナ内部を滅菌する制御された温度ゾーンを通過します。トンネルは洗浄と充填の間にあるため、滅菌済みバイアルは周囲の生産エリアにさらされることなく充填環境に直接移動します。
滅菌要件は、製品の種類、製造基準、滅菌分類によって異なります。すべてのバイアル用途に滅菌が必要なわけではありません。化粧品や研究室用途では通常、滅菌は必要ありません。通常は医薬品の注射剤がそうです。

3. バイアルの充填
充填段階によって充填量の精度が決まります。上流のすべてがコンテナを準備しました。下流にあるすべてのものが、中に入れる詰め物を保護します。
製品の特性により、どの充填技術が適用されるかが決まります。
ペリスタルティックポンプ充填 — 液体はチューブのみに接触し、ポンプ機構には接触しません。注射用溶液、水ベースの液体、美容液、その他の敏感な液体や高価な液体の場合、分離することで汚染リスクが軽減され、製品間の洗浄が簡単になります。チューブを交換すると、接触面が完全にリセットされます。
セラミックポンプ充填 — セラミックポンプは、耐摩耗性と化学的不活性性により、金属ポンプ表面が製品の化学反応と相互作用する高価値の配合に適しています。セラミックはサイクルを繰り返しても金属よりも摩耗が遅いため、充填精度は長時間の生産稼働でも維持されます。
ピストン充填 — ゲル、高粘度の化粧品成分、および粘度の高い医薬製剤の場合、製品の流れの抵抗に関係なく、ピストンの変位によりストロークごとに一定の体積が押し出されます。粘度が十分に高く、流量に依存するシステムが抵抗で充填不足になるような用途に適しています。
充填性能に影響を与える要因: 液体の粘度、充填量、ノズルの設計、ポンプの選択、生産速度。ポンプとノズルの組み合わせを間違えると、紙では機能するものの、生産ではパフォーマンスが低下する組み合わせが生じます。

4. 栓とキャッピング
充填後、バイアルに何かが触れる前にバイアルを密閉する必要があります。封印シーケンスには 2 つの段階があり、どちらも重要です。
ストッパーの配置 — ストッパーがバイアルの開口部を閉じ、製品に直接接触します。配置が間違っていると、バイアルのネックに隙間が生じ、アルミニウム圧着では修正できません。ストッパーが少しでも中心からずれていると、圧着ヘッドが均等に圧縮できないシール経路が形成されます。
アルミ圧着 — ストッパーが所定の位置に配置された後、圧着ヘッドがバイアルネック仕上げの周りのアルミニウムスカートを圧縮します。クリンプの深さと折り目の角度により、シールの完全性が決まります。浅すぎるとシールが緩みます。深すぎると、アルミニウムが変形してシールのエッジを強化するのではなく弱めてしまいます。
圧着の品質は、キャップの材質、バイアルネックの形状、圧着圧力、およびツールの調整によって決まります。設定が正しくないと、キャップの緩み、アルミニウム シールの変形、または視覚的には正しく見えても保管または輸送時の圧力がかかると機能しない不均一な圧着が発生します。

5. バイアルのラベル付け
バイアルのラベルは、パッケージング要素であると同時に、コンプライアンス文書でもあります。バッチ番号、製造日、有効期限、製品名、バーコード、DataMatrix コードはすべて存在し、読みやすく、正しく配置され、下流のスキャン システムで読み取れる必要があります。
バイアルの直径が小さいのは機械的な課題です。周囲が小さいということは、ラベルが目に見えてずれたり、重要な印刷領域を覆ったりする前に、ラベル配置のずれに対するマージンが少なくなることを意味します。
ラップアラウンドラベル ラベルが全周に広がる丸いバイアルや円筒形の容器に適しています。位置合わせの精度は、ラベルの送り速度と容器の回転を同期させる機械の能力に依存します。小径のバイアルでは 1 ミリメートルのずれでも目に見えます。
高精度なラベル貼り付け 小径の医薬品バイアルには、より厳しい位置決め公差とサーボ制御されたアプリケーションが必要です。ラベルの貼り付けが品質記録の一部である規制医薬品用途では、定期的にサンプリングするのではなく、ラベル貼り付け後の視覚検査で各ユニットを検証します。

6. マシンがどのように連携するか
上記のステージは独立したものではなく、各ステージの出力が次のステージの入力条件となるシーケンスです。
充填機が充填を完了 → キャッピングステーションに信号を送る → 密封されたバイアルの移送 → ラベル貼付 → 最終製品の排出。
統合によって実際に何が変わるのか:
手動処理が削除されました — バイアルは洗浄からラベル貼りまでの間に人の手を介しません。人間のタッチポイントはそれぞれ汚染リスクであり、生産変動の原因となります。ステージ間の自動転送により、両方が不要になります。
タイミング同期 — 充填機がキャッピング ステーションよりも速く動作すると、バックログが発生し、ラインが停止するか手動介入が強制されます。統合されたラインはステージ速度を同期するため、スループットの上限は個々のマシンの最も遅い速度ではなく、ラインの定格速度になります。
接続されたプロセスデータ — 統合されたラインが各バイアルをシーケンス全体で追跡します。充填ステーションでの充填重量の偏差、キャッピング ステーションでの圧着力の異常、ラベル貼り付けステーションでのラベル位置のアラート - これらすべては、バイアルがすでにカートンに詰められた後ではなく、二次包装に到着する前にフラグを立てます。

7. バイアル包装ラインを選択する際の重要な要素
生産能力 — 1 分あたりのバイアル、充填ヘッドの数、自動化レベルはすべて、必要な出力から導き出されます。小規模な研究室または臨床生産には、スループットよりも柔軟性が重要な半自動システムが適しています。商業用医薬品の生産には、出力の一貫性と文書化が交渉の余地のない完全自動ラインが必要です。
製品の特徴 — 粘度によってポンプの選択が決まります。泡立ちの傾向によりノズルの設計が決まります。化学的特性によって接点の材質が決まります。充填精度の要件によって、標準的な蠕動充填で十分か、あるいはより高精度のシステムが必要かが決まります。製品は充填システムを定義します。その逆ではありません。
バイアルの仕様 — 直径、高さ、コンテナの体積、ネックのサイズはすべて、あらゆる段階の機械の構成に影響します。一般的なサイズは 2 ml ~ 50 ml ですが、2 ml の注射剤と 50 ml の美容液の構成は、洗浄、充填、キャッピング、またはラベル付けの点で同じではありません。
自動化レベル — 半自動システムは、連続スループットよりもバイアル形式間の柔軟性が重要な、少量の製品テスト、およびアプリケーションに適しています。完全自動ラインは、労働力の削減とプロセスの一貫性が運用要件となる医薬品や化粧品の大量生産に適しています。
8. カスタマイズされたバイアル包装ソリューション
標準構成は多くのアプリケーションをカバーします。それらすべてをカバーしているわけではありません。
標準範囲外の製品粘度、標準交換部品と一致しない容器形状、標準ポンプ システムよりも厳しい充填精度要件、標準ライン構成に対応していない工場レイアウトなど、ラインで製品を正しく稼働させるには、これらすべてをカスタマイズする必要があります。
カスタマイズされた充填システム — 液体の粘度、充填量の範囲、精度要件に基づいて構成されます。ポンプのタイプ、ノズルの設計、充填速度はすべて、標準構成ではなく製品に合わせて調整されます。
カスタマイズされたキャッピングシステム — キャップのタイプ、シーリング要件、生産速度に基づいて構成されます。圧着工具の形状と圧力設定は、バイアルのネックとキャップの材質の組み合わせを指定します。
カスタマイズされたラベル付けシステム — バイアルの直径、ラベルのサイズ、位置決め精度の要件に基づいて構成されます。非常に小さなバイアルの場合、ラベル アプリケーターの形状と登録システムは、円周が小さくなるように特別に構成されています。
完全なライン統合 — 利用可能な工場スペース、生産ワークフロー、および拡張ヘッドルームを中心とした完全な生産ライン設計のレイアウト。現在の施設に適合するラインであっても、充填ヘッドや検査ステーションを追加する余地がない場合、量が増えるとすぐに容量の問題が発生します。
結論
バイアル包装ラインの各段階では、次の段階に備えてバイアルを準備するという 1 つのことを行います。洗浄は充填の準備をします。充填は栓抜きの準備をします。ストッパーは圧着の準備をします。圧着により検査とラベル貼りの準備が整います。
どの段階でも失敗は抑制されません。それは前に進み、より大きな問題に発展するか、上流で問題が発生したことの最終的な表現として顧客に届きます。
適切なバイアル包装ライン構成は、粘度、充填量、容器の形状、規制環境、生産規模といった製品から始まります。これらのパラメータが装備を決定します。それらとは独立して選択された機器は、要件を満たすのではなく、要件に近い線を生成します。
特定の製品特性や独自の生産要件を持つアプリケーションの場合、充填、キャッピング、またはラベル貼り付けの段階でカスタマイズすると、標準ラインを構成されていない製品に適応させるよりも、機器とプロセスの間の互換性が向上します。
コメントを残してください