
Hogyan készülnek a mosószer-párnák? Teljes gyártási útmutató

A mosószer-párnák egyszerűnek tűnnek. Egy egység, egy mosás, nincs mérés. Pontosan az teszi őket kényelmessé a használatukban, ami bonyolulttá teszi az előállításukat.
Minden egyes hüvelyhez vízben oldódó filmet kell precíz üreggé formálni, meghatározott mennyiségű koncentrált mosószerrel megtölteni, egy második filmréteggel lefedni, le kell zárni a tömítési terület szennyeződése nélkül, és külön egységekre kell osztani – mindezt folyamatos sorrendben. Bármelyik szakaszban fellépő probléma érinti a kész dobozt. Mosószer-szivárgás által szennyezett tömítés. A mérettől kissé eltérő üreg nem egyenletesen töltődik be. Az a film, amely nem kompatibilis a mosószer-készítménnyel, a gyártás során érintkezéskor feloldódik, nem pedig a mosási ciklus során.
Ez az útmutató bemutatja, hogyan készülnek a mosószer-párnák, mit csinál a PVA/PVOH fólia és miért számít, hogyan működik a töltés és a tömítés, és mi határozza meg, hogy a mosóporkészítő gép megfelelően van-e konfigurálva egy adott termékhez.
Mik azok a mosószer-párnák?
Előre kimért mosószer-koncentrátum vízoldható filmbe zárva. Amikor a hüvely vízzel érintkezik a mosógépben, a film feloldódik és kiengedi a mosószert.
A külső film PVA (polivinil-alkohol), más néven PVOH. Ez teszi működőképessé a formátumot – a film egy egyszer használatos adagban tartja meg a mosószert a kezelés és tárolás során, majd a mosási ciklus során eltűnik anélkül, hogy maradványokat hagyna.
Egy tipikus hüvely folyékony mosószert, felületaktív anyagokat, enzimeket, illatanyagokat és építőanyagokat tartalmaz, mindezt PVA/PVOH filmszerkezeten belül. Egyes hüvelyek egyetlen kamrát használnak egyetlen készítményhez. Mások több kamrát használnak a különböző folyékony készítmények elkülönítésére, amíg a mosás során együtt fel nem szabadulnak.

Hogyan készülnek a mosószer-párnák?
Az általános sorrend:
PVA fólia adagolás → filmformálás → folyékony mosószeres töltet → fóliafedés → tömítés → hüvely formázása és vágása → szállítás → minőségellenőrzés
Minden szakasz átad valami konkrétat a következőnek. Ha valakit téved, az nem marad visszafogott.
1. lépés: A PVA/PVOH film előkészítése
A PVA/PVOH fólia tekercsben érkezik, és folyamatosan a hüvelykészítő gépbe kerül. Nem minden PVA-fólia viselkedik egyformán – a vastagság, az összetétel, a mechanikai szilárdság, az alakítási teljesítmény, a tömítési kompatibilitás és az oldódási jellemzők fóliatípusonként és beszállítónként eltérőek.
A fóliának kompatibilisnek kell lennie azzal a mosószer-összetétellel is, amelyet tartalmazni fog. Az egyik mosószerrel megfelelően lezáró film meglágyul, ráncosodhat, vagy nem képződik más mosószerrel. Éppen ezért a filmvizsgálat a tényleges mosószer-összetétellel a nagyüzemi gyártás előtt szükséges, nem pedig opcionális lépés.
2. lépés: A hüvelyüregek kialakítása
A fóliát egyedi üregekké formálják – ezek a terek a mosószert tárolják. Az üreg méretét és alakját a forma határozza meg.
Négyzet, téglalap, lekerekített, egyedi formák. Egykamrás vagy többkamrás. Az öntőforma határozza meg a hüvely méreteit, a hüvely méretei pedig a töltési térfogatot, a tömítési útvonalat és a vágási geometriát. Az öntőforma-specifikációt már az elején könnyebb elkészíteni, mint a rossz üreggeometria köré épített gyártósort beállítani.
3. lépés: Töltse fel a mosószert
Amint az üregek kialakulnak, folyékony mosószer adagolódik beléjük. A kitöltés pontossága itt különösen fontos, mert minden egyes tok egy előre kimért adag – a túltöltés elpazarolja az anyagot, az alultöltés pedig olyan tokot eredményez, amely nem a címkén feltüntetett módon működik.
A töltőrendszernek meg kell felelnie a mosószer jellemzőinek. A viszkozitás, a folyóképesség, a habzási viselkedés, a hőmérséklet-érzékenység és a kémiai tulajdonságok mind befolyásolják a rendszer működését. A töltőfúvóka alatt habzó készítmény a tömítés kialakulása előtt beszennyezi a tömítési területet. A szennyezett tömítési terület gyenge tömítést jelent. A gyenge tömítés szivárgó tokot jelent.
A cél az, hogy minden üregbe egyenletes töltési térfogatot biztosítsanak anélkül, hogy cseppek, fröccsenések vagy maradványok érnék el a lezárandó filmfelületet.
4. lépés: A kitöltött üregek lefedése
A kitöltött üregek fölött egy második filmréteg helyezkedik el. Most a két réteg alkotja a teljes tokszerkezetet – felső fólia, mosószer, alsó fólia.
Ebben a szakaszban az igazítás határozza meg, hogy a mosószer a tervezett üregben marad-e. A rosszul beállított felső fólia eltolja a tömítési utat az üreg szélétől, ami az egyik oldalon inkonzisztens tömítést és lehetséges szivárgást eredményez a tárolási nyomás alatt.
A többkamrás kiviteleknél a fólia szerkezete és formázási konfigurációja bonyolultabbá válik, mivel a különböző készítményeknek külön kell maradniuk, amíg a fogyasztó nem használja a tokot.
5. lépés: A hüvely lezárása
A feltöltött üregek körül a felső és az alsó filmrétegek tömítenek. A tömítési paraméterek – hőmérséklet, nyomás, tartózkodási idő – határozzák meg, hogy a kötés megfelelően alakul-e ki az adott film és készítmény kombinációhoz.
Túl alacsony hőmérséklet és gyenge a tömítés. Túl magas, és a film deformálódik vagy a vízoldhatósági jellemzők megváltoznak. A tömítőfelületen a töltési szakaszból származó mosószermaradványok gyenge zónát képeznek, függetlenül attól, hogy a hőmérséklet és a nyomás milyen jól van beállítva.
A tömítési paramétereket tesztelni kell és be kell állítani a tényleges film és mosószer kombinációhoz. Előfordulhat, hogy az egyik fólia-mosószer kombinációnál működő rögzített beállítás nem működik a másiknál.
6. lépés: A hüvelyek kialakítása és szétválasztása
A folyamatosan töltött és lezárt fólialap különálló hüvelyekre válik szét. Ebben a szakaszban a kész hüvelyeknek állandó formájúaknak, egyenletes töltési térfogatúaknak, megfelelően tömített élekkel kell rendelkezniük, és nem lehet látható szivárgás vagy deformáció.
A gyártási sebesség ebben a szakaszban a hüvely méretétől, a ciklusonkénti üregszámtól, a töltési térfogattól és a tömítési ciklus idejétől függ. A gép névleges sebessége egy plafon – a tényleges teljesítmény attól függ, hogy a tartály specifikációja, a film és a mosószer kombináció mennyire működik a konfigurált gépen.
7. lépés: Szállítás és ellenőrzés
A kész hüvelyeket szállítószalagon továbbítják ellenőrzésre, begyűjtésre vagy másodlagos csomagolásra. Az ellenőrzés ellenőrzi a hüvely alakját, a töltet konzisztenciáját, a tömítés integritását, a szivárgást, a filmhibákat és az általános megjelenést.
Folyamatos gyártás során a tömítési folyamatban vagy a fóliában fellépő kis hiba nem érinti az egyik tokot – minden olyan tokot érint, amely a probléma észlelésének időtartama alatt keletkezik. Ez az oka annak, hogy az inline ellenőrzés fontosabb a hüvelygyártásnál, mint a legtöbb egyegységes csomagolási formátumnál.

Mire használható a PVA fólia a mosószer-hüvelyekben?
PVA/PVOH film a formátum. Enélkül nincs tok – csak laza mosószer, amelyhez hagyományos csomagolás szükséges.
A film megtartja a mosószert a kezelés és tárolás során, majd a mosási ciklus során vízzel érintkezve feloldódik. Ez a feloldási viselkedés határozza meg a formátum kényelmét. Ez az is, ami kritikussá teszi a fólia kiválasztását – az oldódási sebességnek, a kezelés alatti mechanikai szilárdságnak, a gépben való alakítási viselkedésnek és a mosószerrel való tömítési kompatibilitásnak meg kell felelnie a gyártási folyamatnak és a tervezett végfelhasználásnak.
A film vastagsága befolyásolja az alakítást, a tömítést, a mechanikai szilárdságot és az oldódási sebességet. Az oldódási tulajdonságai miatt kiválasztott fólia olyan formáló vagy tömítő tulajdonságokkal rendelkezhet, amelyek gyártási problémákat okoznak. A fólia specifikációját mind a négy dimenzióban értékelni kell a nagyüzemi gyártás előtt.

Egykamrás és többkamrás mosószer-párnák
Egykamrás hüvelyek
egy folyékony készítményt tartalmaznak. A gyártási struktúra egyszerű: formázás, kitöltés, lezárás, vágás. Alkalmas azon gyártók számára, akik hüvelyenként egy mosószer-készítményt állítanak elő.
Többkamrás hüvelyek
két vagy több különálló készítményt tartalmaznak ugyanabban a hüvelyben – különböző mosószer-összetevőket, amelyeket használat előtt el kell különíteni. Az előny a kiegészítő készítmények egy egységben történő kombinálása. A kompromisszum a bonyolultabb alakító, töltő és tömítő szerkezetek, amelyek pontosabb folyamatvezérlést és részletesebb gépkonfigurációt igényelnek.
A választás a mosószer összetételéből és a termék koncepciójából következik – nem a gépből.

Milyen tényezők befolyásolják a mosószer-párna gyártását?
Mosószer viszkozitása
— a nagy viszkozitású készítményeknek más töltési paraméterekre van szükségük, mint az alacsony viszkozitásúaknak. A viszkozitás befolyásolja a fúvóka csepegését is, amely meghatározza, hogy a tömítési terület tiszta marad-e a töltési ciklusok között.
Film vastagság
— befolyásolja az alakítási viselkedést, a tömítés szilárdságát, a kezelés során fennálló mechanikai tartósságot és az oldódási sebességet. A vastagabb film erősebb, de lassabban oldódhat fel. A vékonyabb fólia gyorsabban oldódik, de alacsonyabb mechanikai szilárdságú és nagyobb igényeket támaszthat az alakításban.
A hüvely mérete és alakja
— a nagyobb hüvelyek eltérő üregméretet, töltési térfogatot és formakonfigurációt igényelnek. Az egyedi formákhoz egyedi formák szükségesek.
Tömítési paraméterek
- a hőmérséklet, a nyomás és a tartózkodási idő kölcsönhatásban vannak. Ha az egyiket igazítjuk, míg a többit tévedünk, az még mindig gyenge pecsétet eredményez.
Kitöltési pontosság
— minden hüvely előre kimért termék. A tokok közötti töltősúly-ingadozás minőségi hiba és anyaghatékonysági probléma egyszerre.
Gyártási sebesség
– a tényleges áteresztőképesség a hüvely méretétől, az üregek számától, a töltési térfogattól, a film tulajdonságaitól, a tömítési ciklustól és a kezelő követelményeitől függ. A gép névleges sebessége és az elérhető gyártási sebesség egy adott pod specifikációval két különböző szám.

Hogyan működik a mosószer-párnakészítő gép?
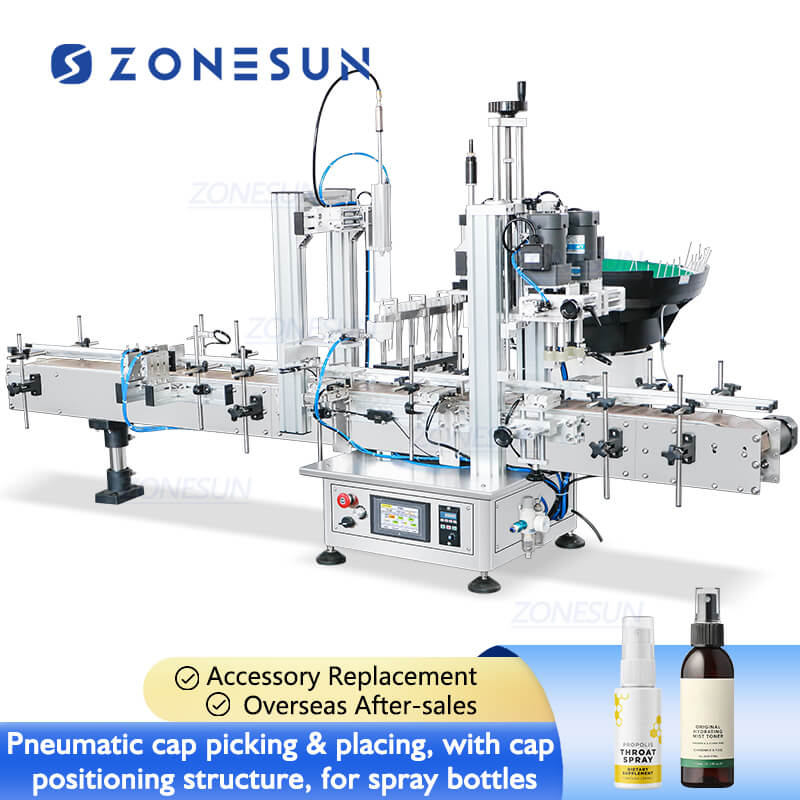
A ZONESUN A ZS-FS130 automata PVA/PVOH fólia mosószer-párnák készítő csomagolóberendezése egyetlen folyamatos folyamatba integrálja a fóliaadagolást, -formázást, -töltést, -lezárást, -elválasztást és -szállítást.

Filmetetés
— A PVA/PVOH fólia folyamatosan táplálja a tekercset az alakító állomásra.
Alakítás
— a film a forma konfigurációjának megfelelően hüvelyüregekké formálódik.
Kitöltés
— a folyékony mosószer a kialakított üregekbe adagolódik szabályozott töltési térfogattal.
Fóliafedés és tömítés
— egy második fóliaréteg helyezkedik el a kitöltött üregek felett, és a fólia- és folyamatparamétereknek megfelelően lezár.
Hüvelyformázás és szétválasztás
— a folyamatos töltött és lezárt fóliaszerkezet különálló hüvelyekre válik szét.
Szállítás
— a kész hüvelyeket át kell szállítani ellenőrzésre vagy begyűjtésre.
Egy PLC érintőképernyő kezeli a gyártási paramétereket. A formák testreszabhatók a kívánt hüvely alakjához és méretéhez.

Mit kell megadnia a mosószer-doboz gép testreszabásakor?
A konfiguráció a termékleírásból következik. A részletek, amelyek meghatározzák:
- A hüvely hossza, szélessége és magassága
- Egy- vagy többkamrás kivitel
- Cél töltési mennyiség poronként
- A mosószer viszkozitása és a készítmény jellemzői
- PVA/PVOH film anyaga és vastagsága
- Szükséges termelési kapacitás
- A hüvely kívánt alakja és az üregek száma ciklusonként
- Elektromos követelmények
- A későbbi csomagolási vagy ellenőrzési követelmények
Ha ezeket a berendezés tervezése előtt megadja, akkor az alakító szerkezet, a töltőrendszer, a forma és a tömítés konfigurációja a tényleges termékhez igazítható.

Miért fontos a gép testreszabása?
Nincs univerzális hüvelyméret. Nincs univerzális mosószer készítmény. Egy kis egykamrás tömbhöz konfigurált gép nem üzemeltet egy nagy, többkamrás tokot anélkül, hogy megváltoztatná a formát, a töltési konfigurációt és a tömítési szerkezetet.
Két mosodai mosószer-párnát gyártó gyártó teljesen eltérő gépkonfigurációt igényelhet – mert a mosópor mérete, a mosószer viszkozitása, a fólia specifikációja és a célkapacitásuk eltérő. A gép a termékből következik, nem pedig fordítva.

Gyakori problémák a mosószer-párna gyártása során
Pod szivárgás
— általában rossz tömítésre, nem megfelelő tömítési paraméterekre, a tömítési területen lévő mosószer szennyeződésre vagy a film és a mosószer-összetétellel való összeférhetetlenségére vezethető vissza.
Inkonzisztens töltés
— a termék instabil áramlása, nem megfelelő töltési paraméterek, a tételek közötti viszkozitás-változás vagy a készítmény jellemzőinek nem megfelelő töltőrendszer okozta.
Deformált hüvelyek
— nem megfelelő alakítási körülmények, a formageometriának nem megfelelő fóliatulajdonságok vagy nem megfelelő folyamatszabályozás az alakítási szakaszban.
Filmes problémák
— szakadás, gyűrődés vagy nem megfelelő formázás, ha a film mechanikai és formáló tulajdonságai nem egyeznek a gép konfigurációjával és a tok kialakításával.
Túlzott termelési hulladék
— olyan töltési, formázási, lezárási vagy vágási paraméterek, amelyek nincsenek optimalizálva az adott film és mosószer kombinációhoz. Folyamatos gyártás során gyorsan keletkezik a hulladékvegyületek.
A tényleges mosószer és fólia kombináció tesztelése a teljes körű gyártás előtt azonosítja ezeket a problémákat abban a szakaszban, ahol a kijavításuk a legkevésbé költséges.

Következtetés
A mosószer-párna egy kis tárgy, amelynek megfelelő előállításához több, egymástól függő folyamatra van szükség. A filmformálásnak, a mosószer-feltöltésnek, a fólialezárásnak, a hüvelyek szétválasztásának és a minőségellenőrzésnek együtt kell működnie – és minden lépés attól függ, hogy az előző mit szállított.
A filmnek kompatibilisnek kell lennie a mosószerrel. A formának meg kell egyeznie a hüvely méreteivel. A töltőrendszernek kezelnie kell a mosószer viszkozitását és habzási viselkedését. A tömítési paramétereknek meg kell felelniük az adott film-mosószer kombinációnak. A gyártási sebesség mindezek függvénye, nem pedig tőlük függetlenül létező gépspecifikáció.
A hüvelygyártást – egykamrás vagy többkamrás – tervező gyártók számára a megfelelő kiindulási pont a termékleírás, nem pedig a gépkatalógus. A berendezés tervezése előtti részletes paraméterek olyan konfigurációt eredményeznek, amely megfelel a tényleges terméknek. Az ezt közelítő konfiguráció a fent felsorolt problémákat okozza.
Látogassa meg weboldalunkat a csomagolási megoldásokkal kapcsolatos további információkért: ZONESUNTECH KÖZPONT
Hagyj egy megjegyzést