
Teljes fiola csomagolósor: az üres tartálytól a késztermékig
A szivárgó töltött fiola nem jelent töltési problémát. Ez egy lezárási probléma, amelyet a töltési szakasz nem tudott előre látni. A megfelelően lezárt, szennyezett címkével ellátott injekciós üveg nem jelent címkézési problémát – ez egy szennyeződési esemény, amely a címkézés megkezdése előtt belépett a folyamatba.
Az injekciós üveg csomagolása meghibásodik a helytelenül kezelt szakaszban, de a következmények később jelentkeznek. Ez az, ami az egyes szakaszok teljesítményét attól függ, hogy az előző mit adott – és a folyamat független gépek gyűjteményeként való kezelése miért hoz olyan eredményeket, amelyeket egy megfelelően integrált vonal nem.
A gyógyszerészeti, biotechnológiai, kozmetikai és laboratóriumi alkalmazásoknak ugyanazok az alapvető követelményei vannak: minden, a vonalat elhagyó injekciós üvegnek tisztának, megfelelően megtöltöttnek, megfelelően lezártnak és pontosan felcímkézettnek kell lennie. Ez az útmutató bemutatja, hogyan működnek az egyes szakaszok, mi járul hozzá a késztermékhez, és mi határozza meg, hogy az injekciós üveg csomagolósora megfelelően van-e konfigurálva egy adott alkalmazáshoz.

Mi az a komplett fiola csomagolási vonal?
Integrált gyártási rendszer, amely az üres fiolákat végigvezeti a csomagolási folyamat minden szakaszán, és kész, címkézett terméket bocsát ki másodlagos csomagolásra vagy forgalmazásra.
Tipikus sorrend:
Fiola betöltés → Fiola mosása → Sterilizálás → Töltés → Dugó → Alumínium kupak → Ellenőrzés → Címkézés → Kartonozás
Minden szakasz egy adott feltételt ad át a következőnek. Az a fiola, amely a mosásból a maradék szennyeződéssel távozik, a szennyeződést a töltésbe viszi. A helytelenül elhelyezett dugó befolyásolja a következő krimpelést. A hibás krimpelés hatással van a tetejére kerülő címkére.
A teljes injekciós üveg csomagolósor a következőket tartalmazhatja:
- Fiola mosógép
- Fiolatöltő gép
- Dugós gép
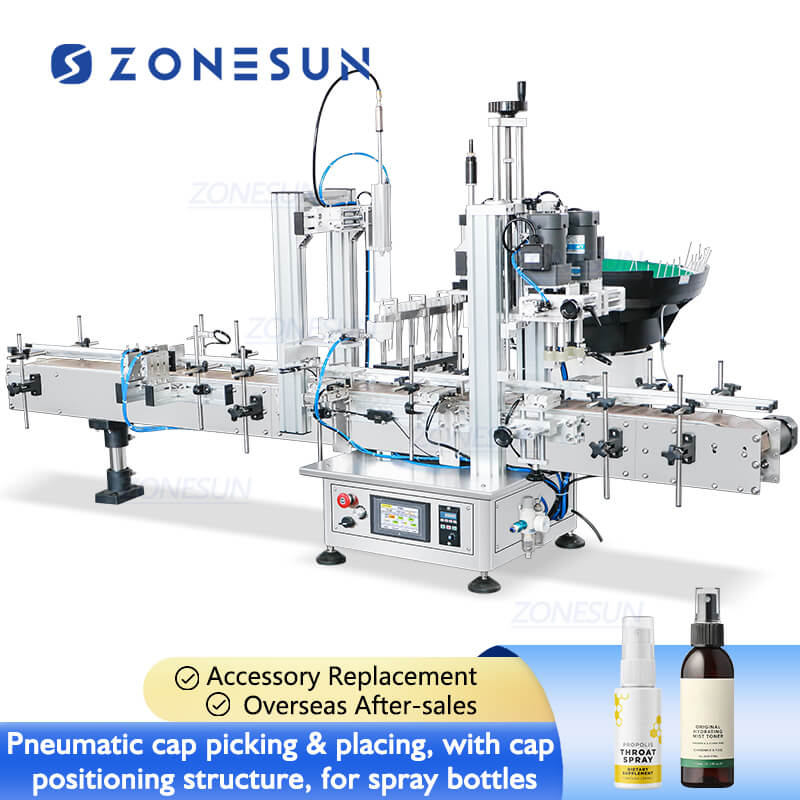
- Fiola kupakoló és krimpelő gép
- Ellenőrző rendszer
- Fiola címkéző gép
- Kartonozó gép
A konfiguráció a terméktől, a szabályozási környezettől és a gyártási mérettől függ.

1. Fiolamosás: A tartályok előkészítése feltöltés előtt
Üres fiolák érkeznek a gyártásból és szállításból, amelyek részecskéket, port és maradványokat szállítanak a belső felületeken. Szennyezett fiolába töltve ez a szennyeződés közvetlenül a termékbe kerül – nincs olyan szakasz, amely kijavítaná azt.
Három tisztítási módszer kezeli a különböző típusú szennyeződéseket:
Vízmosás Közvetlen érintkezéssel eltávolítja a felületi részecskéket, port és gyártási maradványokat. Gyógyszerészeti alkalmazásoknál a tisztított vízzel történő öblítést követik, hogy megfeleljenek a tartályok tisztasági szabványainak, amelyeknek a csapvíz vagy a technológiai víz nem felel meg.
Légfújás eltávolítja a mosás után a kis részecskéket és a maradék nedvességet. A vízmentes termékekhez tervezett töltési folyamatba nedvességet szállító fiola olyan szennyeződési változót vezet be, amelyet sem a töltési pontosság, sem a tömítés integritása nem tud kompenzálni.
A mosórendszer úgy van beállítva, hogy megfeleljen a fiola méretének, a gyártási sebességnek és a termék által megkövetelt speciális tisztasági követelményeknek. A legtöbb gyógyszerészeti alkalmazásnál a mosás és a sterilizálás egyetlen előkészítési folyamatban egyesül a töltés megkezdése előtt.

2. Fiola sterilizálása
A mosás eltávolítja a szemcsés szennyeződéseket. A sterilizálás csökkenti a mikrobiális terhelést. Steril gyógyszerészeti termékek esetén mindkettő szükséges – a mosás önmagában nem hozza létre azt a tartály állapotát, amelyet a steril töltés megkövetel.
Száraz hővel sterilizáló alagút — a standard megoldás a folyamatos gyógyszeres injekciós üveggyártáshoz. A fiolák egy szabályozott hőmérsékletű zónán haladnak keresztül, amely sterilizálja a tartály belsejét, miközben a vezeték folyamatosan mozog. Az alagút a mosás és a töltés között helyezkedik el, így a sterilizált injekciós üvegek közvetlenül a töltési környezetbe kerülnek anélkül, hogy a környező gyártási területet érintenék.
A sterilizálási követelmények a termék típusától, a gyártási szabványtól és a sterilitási besorolástól függenek. Nem minden injekciós üveg alkalmazás igényel sterilizálást – a kozmetikai és laboratóriumi alkalmazások általában nem. A gyógyszerészeti injekciók általában igen.

3. Fiola feltöltése
A töltési szakasz határozza meg a töltési térfogat pontosságát. Minden az áramlás előtt előkészítette a tartályt. A folyásirányban minden védi azt, amit a töltelék belerak.
A termék jellemzői határozzák meg, hogy melyik töltési technológiát kell alkalmazni:
Perisztaltikus szivattyútöltés — a folyadék csak a csővel érintkezik, a szivattyú mechanizmusával soha. Az injekciós oldatok, vízbázisú folyadékok, kozmetikai szérumok és más érzékeny vagy nagy értékű folyadékok esetében ez az elkülönítés csökkenti a szennyeződés kockázatát, és egyszerűvé teszi a termékek közötti tisztítást. A csőcsere teljesen visszaállítja az érintkezési felületet.
Kerámia szivattyú töltés – a kopásállóság és a kémiai tehetetlenség miatt a kerámia szivattyúk alkalmasak olyan nagy értékű készítményekhez, ahol a fém szivattyúfelületek kölcsönhatásba lépnek a termék kémiájával. A töltési pontosság hosszú gyártási ciklusokon is fennáll, mivel a kerámia lassabban kopik, mint a fém az ismételt ciklusok során.
Dugattyú töltés – gélek, nagy viszkozitású kozmetikai összetevők és vastagabb gyógyszerkészítmények esetében a dugattyú elmozdulása löketenként rögzített térfogatot tol, függetlenül attól, hogy a termék hogyan áll ellen az áramlásnak. Alkalmas olyan alkalmazásokhoz, ahol a viszkozitás elég magas ahhoz, hogy az áramlásfüggő rendszerek az ellenállás alatt alultöltődjenek.
A töltési teljesítményt befolyásoló tényezők: folyadék viszkozitása, töltési térfogata, fúvóka kialakítása, szivattyú kiválasztása és gyártási sebessége. A szivattyú és a fúvóka hibás összeállítása olyan kombinációt eredményez, amely papíron működik, és alulteljesít a gyártásban.

4. Lezárás és lezárás
Feltöltés után az injekciós üveget le kell zárni, mielőtt bármi más hozzáérne. A lezárási sorrendnek két szakasza van, és mindkettő számít.
Dugó elhelyezése — a dugó lezárja az injekciós üveg nyílását, és közvetlenül érintkezik a termékkel. A helytelen elhelyezés olyan rést hagy az injekciós üveg nyakán, amelyet az alumínium krimpelés nem tud korrigálni. A középponttól kissé eltérõ ütközõ olyan tömítési útvonalat hoz létre, amelyet a krimpelőfej nem tud egyenletesen összenyomni.
Alumínium krimpelés — a krimpelőfej összenyomja az alumínium szoknyát az injekciós üveg nyaka körül, miután a dugó a helyére került. A krimpelés mélysége és a hajtási szög határozza meg a tömítés integritását. Túl sekély és a tömítés laza. Túl mély, és az alumínium úgy deformálódik, hogy inkább gyengíti a tömítés szélét, semmint megerősíti.
A krimpelés minősége a kupak anyagától, a fiola nyakának geometriájától, a krimpelési nyomástól és a szerszám beállításától függ. A helytelen beállítások laza kupakokat, deformálódott alumínium tömítéseket vagy következetlen préselést eredményeznek, amely vizuálisan megfelelőnek tűnik, de tárolási vagy szállítási nyomás alatt meghibásodik.

5. Az injekciós üveg címkézése
Az injekciós üveg címkéje éppúgy megfelelési dokumentum, mint csomagolási elem. Gyártási szám, gyártási dátum, lejárati dátum, terméknév, vonalkód, DataMatrix kód – mindezeknek jelen kell lenniük, olvashatók, helyesen elhelyezve és a későbbi szkennelő rendszerek számára olvashatók.
A kis fiola átmérő a mechanikai kihívás. A kisebb kerület kisebb margót jelent a címke elhelyezéséhez, mielőtt a címke láthatóan rosszul igazodik vagy lefedi a kritikus nyomtatási területeket.
Körbecsavarható címkézés kerek fiolákhoz és hengeres tartályokhoz illik, ahol a címke a teljes kerületen áthalad. A regisztráció pontossága attól függ, hogy a gép képes-e szinkronizálni a címkeadagolás sebességét a tartály forgásával – egy kis átmérőjű fiolán akár egy milliméteres eltolódás is látható.
Nagy pontosságú címkézés a kis átmérőjű gyógyszerészeti fiolák esetében szigorúbb pozicionálási tűrések és szervovezérelt alkalmazás szükséges. A szabályozott gyógyszerészeti alkalmazásoknál, ahol a címkék elhelyezése a minőségi nyilvántartás része, a címkézés utáni látásvizsgálat minden egységet ellenőriz, nem pedig időszakos mintavétel.

6. Hogyan működnek együtt a gépek
A fenti szakaszok nem függetlenek – ezek egy sorozat, ahol minden szakasz kimenete a következő szakasz bemeneti feltételévé válik.
A töltőgép befejezi a töltést → jelzi a lezáró állomást → a lezárt fiolák átadását → a címkézést alkalmaz → a készterméket kilép.
Mit változtat valójában az integráció:
A kézi kezelés eltávolítva — az injekciós üvegek nem jutnak át emberi kézen a mosás és a címkézés között. Minden emberi érintkezési pont szennyeződési kockázat és a termelés változékonyságának forrása. A fokozatok közötti automatizált átvitel mindkettőt kiküszöböli.
Az időzítés szinkronizálva — a záróállomásnál gyorsabban működő töltőgép lemaradást hoz létre, amely vagy leállítja a vezetéket, vagy kézi beavatkozást kényszerít ki. Az integrált vonalak szinkronizálják a szakasz sebességét, így az áteresztőképesség felső határa a vonal névleges sebessége, nem pedig a leglassabb egyedi gép.
Adatfeldolgozás csatlakoztatva — egy integrált vonal követi az egyes fiolákat a sorozaton keresztül. Töltési súly eltérés a töltőállomáson, préselési erő anomáliája a lezáró állomáson, címkehelyzet figyelmeztetés a címkéző állomáson – mindez azelőtt jelzi, hogy az injekciós üveg eléri a másodlagos csomagolást, nem pedig azután, hogy már kartonba csomagolták.

7. Kulcsfontosságú tényezők az injekciós üveg csomagolási vonalának kiválasztásakor
Termelési kapacitás — a percenkénti fiolák, a töltőfejek száma és az automatizálási szint mind a kívánt teljesítményből következik. A kisléptékű laboratóriumi vagy klinikai gyártás olyan félautomata rendszerekhez illeszkedik, ahol a rugalmasság fontosabb, mint az áteresztőképesség. A kereskedelmi gyógyszergyártáshoz teljesen automatikus sorok szükségesek, ahol a kimeneti konzisztencia és a dokumentáció a nem megtárgyalható követelmény.
A termék jellemzői — a viszkozitás határozza meg a szivattyú kiválasztását. A habzási hajlam határozza meg a fúvóka kialakítását. A kémiai tulajdonságok határozzák meg az érintkező anyagot. A töltési pontosság követelményei határozzák meg, hogy a szabványos perisztaltikus töltés elegendő-e, vagy nagyobb pontosságú rendszerre van szükség. A termék határozza meg a töltési rendszert – nem fordítva.
Az injekciós üveg specifikációi - az átmérő, a magasság, a tartály térfogata és a nyak mérete mind a gép konfigurációját minden szakaszban befolyásolja. A szokásos méretek 2 ml-től 50 ml-ig terjednek, de a 2 ml-es injekciós és egy 50 ml-es kozmetikai szérum konfigurációja nem ugyanaz a mosás, töltés, kupak vagy címkézés során.
Automatizálási szint — A félautomata rendszerek kisebb mennyiségekhez, terméktesztekhez és olyan alkalmazásokhoz illeszkednek, ahol a fiolaformátumok közötti rugalmasság fontosabb, mint a folyamatos átvitel. A teljesen automatikus vonalak megfelelnek a nagy volumenű gyógyszer- és kozmetikai gyártásnak, ahol a munkaerő csökkentése és a folyamatok következetessége a működési követelmény.
8. Testreszabott fiolacsomagolási megoldások
A szabványos konfigurációk számos alkalmazást lefednek. Nem fedik le mindegyiket.
A termék viszkozitása a szabványos tartományokon kívül, a tartály geometriája, amely nem egyezik a szabványos cserealkatrészekkel, a töltési pontossági követelmények szigorúbbak, mint a szabványos szivattyúrendszerek, a gyári elrendezések, amelyek nem felelnek meg a szabványos vonalkonfigurációknak – ezek mind testreszabást igényelnek, mielőtt a vonal megfelelően üzemeltethetné a terméket.
Egyedi töltőrendszer — a folyadék viszkozitása, töltési térfogat-tartománya és pontossági követelményei szerint konfigurálva. A szivattyú típusa, a fúvóka kialakítása és a töltési sebesség mind a termékhez igazodik, nem pedig a szabványos konfigurációhoz.
Testreszabott zárórendszer — a kupak típusa, a tömítési követelmény és a gyártási sebesség alapján konfigurálva. A krimpelő szerszám geometriája és nyomásbeállításai az injekciós üvegnyak és kupak anyagkombinációjához szükségesek.
Egyedi címkézési rendszer — az injekciós üveg átmérője, a címkeméret és a pozicionálási pontosság követelményei szerint konfigurálva. Nagyon kicsi fiolák esetén a címkefelhordó geometriája és regisztrációs rendszere kifejezetten a csökkentett kerületre van konfigurálva.
Teljes vonalintegráció — a teljes gyártósor elrendezése a rendelkezésre álló gyári terület, a gyártási munkafolyamat és a bővítési tér körül. Az a vonal, amely illeszkedik a jelenlegi létesítményhez, de nem hagy helyet további töltőfejnek vagy ellenőrző állomásnak, kapacitásproblémát okoz, amint a mennyiség nő.
Következtetés
Az injekciós üveg csomagolásának minden szakasza egy dolgot tesz: előkészíti az injekciós üveget a következő szakaszra. A mosás előkészíti a tölteléket. A töltelék előkészíti a dugózást. A dugózás előkészíti a préselést. A krimpelés előkészíti az ellenőrzést és a címkézést.
Bármelyik szakaszban bekövetkezett kudarc nem marad elzárva. Előre halad, és vagy egy nagyobb problémába bonyolódik, vagy eléri a vásárlót, mint a befejezett kifejezést annak, hogy mi történt felfelé.
A megfelelő fiola csomagolósor konfiguráció a termékkel kezdődik – viszkozitás, töltési térfogat, tartály geometriája, szabályozási környezete és gyártási léptéke. Ezek a paraméterek határozzák meg a berendezést. A tőlük függetlenül kiválasztott berendezések egy olyan sort állítanak elő, amely közelíti a követelményt, nem pedig teljesíti azt.
Specifikus termékjellemzőkkel vagy egyedi gyártási követelményekkel rendelkező alkalmazások esetén a töltési, kupakolási vagy címkézési szakaszban történő testreszabás jobb kompatibilitást eredményez a berendezés és a folyamat között, mint egy szabványos terméksor hozzáigazítása egy olyan termékhez, amelyhez nem konfigurálták.
További cikkek
Mi az ampullatöltő gép használata?
Mi az a fiolatöltő gép? Fiola csomagolási megoldások
Hogyan válasszuk ki a megfelelő fiola címkéző gépet: teljes körű vevői útmutató
Hogyan válasszunk fiolazáró gépet gyógyszerészeti és kozmetikai termékekhez
Hagyj egy megjegyzést