
Как изготавливаются капсулы со стиральным порошком? Полное руководство по производству

Капсулы для стирального порошка выглядят просто. Одна единица, одна стирка, никаких измерений. То, что делает их удобными в использовании, именно то, что делает их сложными в производстве.
Для каждого контейнера требуется, чтобы водорастворимая пленка сформировала точную полость, заполненную определенным объемом концентрированного моющего средства, покрытую вторым слоем пленки, запечатанную, не загрязняя область уплотнения, и разделенную на отдельные блоки - и все это в непрерывной последовательности. Проблема на любом этапе влияет на готовый модуль. Уплотнение загрязнено утечками моющего средства. Полость, образовавшаяся слегка неразмерно, заполняется непоследовательно. Пленка, несовместимая с составом моющего средства, растворяется при контакте во время производства, а не во время стирки.
В этом руководстве рассказывается, как производятся капсулы для стирального порошка, что делает пленка ПВА/ПВС и почему это важно, как работают наполнение и запечатывание, а также от чего зависит, правильно ли настроена машина для изготовления капсул для конкретного продукта.
Что такое капсулы со стиральным порошком?
Предварительно отмеренные порции концентрированного стирального порошка заключены в водорастворимую пленку. Когда капсула контактирует с водой в стиральной машине, пленка растворяется и высвобождает моющее средство.
Внешняя пленка — ПВА (поливиниловый спирт), также называемый ПВС. Именно поэтому формат работает — пленка удерживает моющее средство в одноразовой порции во время обращения и хранения, а затем исчезает во время стирки, не оставляя следов.
Типичная капсула содержит жидкое моющее средство, поверхностно-активные вещества, ферменты, ароматизаторы и активаторы, и все это в пленочной структуре ПВА/ПВС. В некоторых капсулах для одного состава используется одна камера. Другие используют несколько камер для разделения различных жидких составов до тех пор, пока они не высвободятся вместе во время стирки.

Как изготавливаются капсулы со стиральным порошком?
Общая последовательность:
Подача пленки ПВА → Формирование пленки → Заполнение жидким моющим средством → Покрытие пленки → Запечатывание → Формирование и резка капсул → Транспортировка → Проверка качества
Каждый этап передает что-то конкретное следующему. Ошибка не может оставаться сдерживаемой.
Шаг 1. Подготовка пленки ПВА/ПВС.
Пленка ПВА/ПВС поступает в рулонах и непрерывно подается в машину для изготовления капсул. Не все пленки ПВА ведут себя одинаково: толщина, состав, механическая прочность, характеристики формования, герметизирующая совместимость и характеристики растворения различаются в зависимости от типа пленки и поставщика.
Пленка также должна быть совместима с конкретным составом моющего средства, которое она содержит. Пленка, которая правильно закрывается одним моющим средством, может размягчиться, сморщиться или не сформироваться при использовании другого. Вот почему тестирование пленки с реальным составом моющего средства перед крупномасштабным производством является необходимым, а не необязательным шагом.
Шаг 2: Формирование полостей для капсул
В пленке сформированы отдельные полости — пространства, в которых будет храниться моющее средство. Размер и форма полости определяются формой.
Квадратные, прямоугольные, закругленные, нестандартные формы. Однокамерные или многокамерные. Форма определяет размеры контейнера, а размеры контейнера определяют объем заполнения, путь уплотнения и геометрию резки на выходе. С самого начала получить правильную спецификацию пресс-формы проще, чем настраивать производственную линию, построенную с неправильной геометрией полости.
Шаг 3: Заполнение моющего средства
Как только полости образуются, в них подается жидкое моющее средство. Точность заполнения здесь особенно важна, потому что каждая капсула представляет собой заранее отмеренную дозу: при переполнении происходит потеря материала, при недостаточном заполнении получается капсула, которая не работает так, как указано на этикетке.
Система наполнения должна соответствовать характеристикам моющего средства. Вязкость, текучесть, пенообразование, температурная чувствительность и химические свойства — все это влияет на работу системы. Состав, который вспенивается под насадкой для заполнения, загрязняет область уплотнения еще до того, как уплотнение сформируется. Загрязненная область уплотнения означает слабое уплотнение. Слабое уплотнение означает негерметичность капсулы.
Целью является обеспечение равномерного объема заполнения каждой полости без капель, брызг или остатков, достигающих поверхности пленки, которая будет запечатана.
Шаг 4: Закрытие заполненных полостей
Второй слой пленки располагается над заполненными полостями. Два слоя теперь образуют полную структуру капсулы: верхняя пленка, моющее средство, нижняя пленка.
Выравнивание на этом этапе определяет, останется ли моющее средство в намеченной полости. Неправильно расположенная верхняя пленка смещает путь уплотнения от края полости, что приводит к нестабильному уплотнению с одной стороны и потенциальной утечке под давлением хранения.
В случае многокамерных конструкций структура пленки и конфигурация формования становятся более сложными, поскольку разные рецептуры должны оставаться разделенными до тех пор, пока потребитель не воспользуется капсулой.
Шаг 5: Запечатывание капсулы
Верхний и нижний слои пленки герметизируют заполненные полости. Параметры уплотнения — температура, давление, время выдержки — определяют, правильно ли формируется связь для конкретной комбинации пленки и состава.
Слишком низкая температура и герметичность слабая. Слишком высокое значение приводит к деформации пленки или изменению характеристик водорастворимости. Остатки моющего средства на уплотняемой поверхности после этапа заполнения образуют слабую зону независимо от того, насколько правильно установлены температура и давление.
Параметры герметизации необходимо проверить и отрегулировать с учетом фактической комбинации пленки и моющего средства. Фиксированная настройка, подходящая для одной комбинации пленки и моющего средства, может не подойти для другой.
Шаг 6: Формируем и разделяем стручки
Непрерывный заполненный и запечатанный лист пленки разделяется на отдельные капсулы. Готовые капсулы на этом этапе должны иметь равномерную форму, одинаковый объем наполнения, правильно запечатанные края и отсутствие видимых утечек или деформаций.
Скорость производства на этом этапе зависит от размеров контейнера, количества полостей за цикл, объема заполнения и времени цикла запечатывания. Номинальная скорость машины является предельной. Фактическая производительность зависит от того, насколько хорошо комбинация капсул, пленки и моющего средства работает на сконфигурированной машине.
Шаг 7: Транспортировка и проверка
Готовые стручки передаются конвейером для проверки, сбора или вторичной упаковки. При проверке проверяется форма капсул, консистенция наполнения, целостность уплотнения, утечка, дефекты пленки и общий внешний вид.
При непрерывном производстве небольшой дефект в процессе запечатывания или пленки не затрагивает одну капсулу — он затрагивает каждую капсулу, произведенную в течение того времени, пока проблема остается незамеченной. Вот почему поточная проверка имеет большее значение для производства капсул, чем для большинства форматов упаковки единичных единиц.

Для чего используется пленка ПВА в капсулах со стиральным порошком?
Пленка ПВА/ПВС – это формат. Без него не будет капсулы — просто сыпучее моющее средство, требующее обычной упаковки.
Пленка удерживает моющее средство во время обращения и хранения, а затем растворяется при контакте с водой во время стирки. Такое поведение растворения и определяет удобство формата. Это также то, что делает выбор пленки критически важным — скорость растворения, механическая прочность при обращении, поведение при формовании в машине и совместимость герметика с моющим средством — все это должно соответствовать производственному процессу и предполагаемому конечному использованию.
Толщина пленки влияет на формирование, герметизацию, механическую прочность и скорость растворения. Пленка, выбранная из-за ее свойств растворения, может иметь характеристики формования или герметизации, которые создают производственные проблемы. Перед крупномасштабным производством необходимо оценить характеристики пленки по всем четырем измерениям.

Однокамерные и многокамерные капсулы со стиральным порошком
Однокамерные капсулы
содержат один жидкий состав. Структура производства проста: формируем, заполняем, запечатываем, разрезаем. Подходит для производителей, выпускающих один состав моющего средства в капсуле.
Многокамерные капсулы
содержат два или более отдельных состава в одной капсуле — разные компоненты моющего средства, которые должны оставаться разделенными перед использованием. Преимущество – объединение взаимодополняющих составов в одном агрегате. Компромиссом являются более сложные структуры формования, наполнения и герметизации, которые требуют более точного управления процессом и более детальной конфигурации машины.
Выбор зависит от рецептуры моющего средства и концепции продукта, а не от машины.

Какие факторы влияют на производство стиральных порошков в капсулах?
Вязкость моющего средства
— высоковязкие составы требуют иных параметров наполнения, чем низковязкие. Вязкость также влияет на поведение капель на форсунке, что определяет, останется ли область уплотнения чистой между циклами наполнения.
Толщина пленки
— влияет на формуемость, прочность уплотнения, механическую долговечность при обращении и скорость растворения. Более толстая пленка прочнее, но может растворяться медленнее. Более тонкая пленка растворяется быстрее, но может иметь меньшую механическую прочность и более жесткие требования к формованию.
Размер и форма капсулы
— Для более крупных капсул требуются другие размеры полостей, объемы заполнения и конфигурации пресс-форм. Нестандартные формы требуют нестандартных форм.
Параметры уплотнения
— температура, давление и время пребывания взаимодействуют. Правильный выбор одного из них, в то время как другие неправильные, все равно приводит к слабой печати.
Точность заполнения
— каждая капсула — это заранее отмеренный продукт. Разница в весе наполнения между контейнерами является одновременно и недостатком качества, и проблемой эффективности использования материала.
Скорость производства
— фактическая производительность зависит от размеров капсул, количества полостей, объема заполнения, свойств пленки, цикла запечатывания и требований оператора. Номинальная скорость машины и достижимая производственная скорость при конкретной спецификации контейнера — это два разных числа.

Как работает машина для изготовления капсул для стирального порошка?
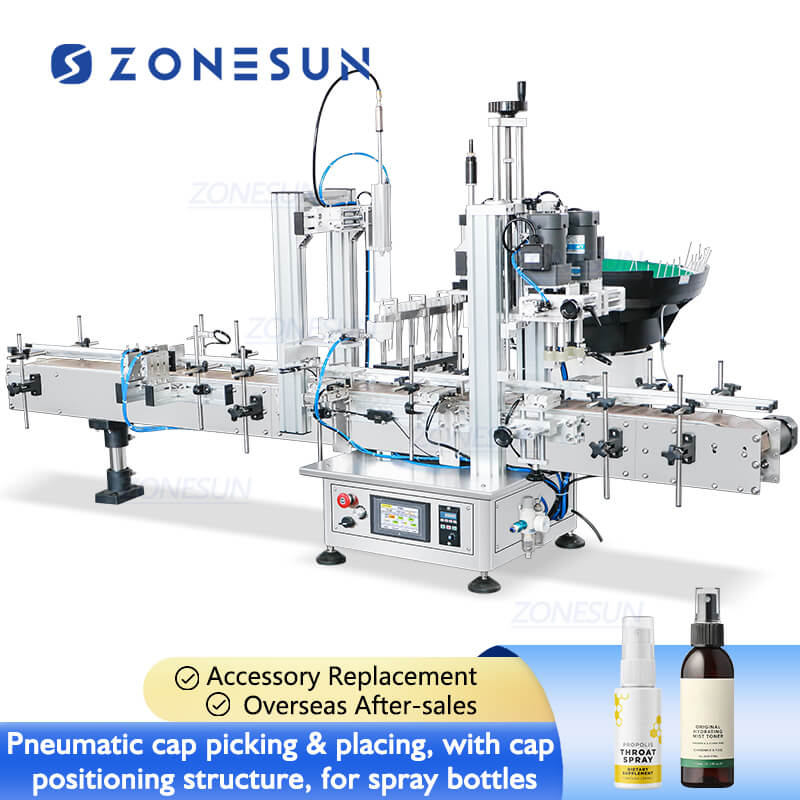
ZONESUN ZS-FS130 Автоматическое упаковочное оборудование для изготовления капсул для стирального порошка из пленки ПВА/ПВС объединяет подачу пленки, ее формование, наполнение, запечатывание, разделение капсул и транспортировку в одну непрерывную последовательность.

Кормление фильма
— Пленка ПВА/ПВС непрерывно подается из рулона на станцию формования.
Формирование
— пленка формирует полости капсул в соответствии с конфигурацией формы.
Наполнение
— жидкое моющее средство подается в образовавшиеся полости с контролируемым объемом заполнения.
Покрытие пленки и герметизация
— второй слой пленки располагается над заполненными полостями и герметизируется в соответствии с параметрами пленки и процесса.
Формирование и разделение стручков
— сплошная наполненная и запечатанная пленочная структура разделяется на отдельные капсулы.
Транспортировка
— передача готовых капсул на проверку или сбор.
Сенсорный экран ПЛК управляет всеми производственными параметрами. Формы подгоняются под необходимую форму и размеры капсул.

Что следует предусмотреть при настройке машины для стирки стирального порошка?
Конфигурация следует из спецификации продукта. Детали, которые это определяют:
- Длина, ширина и высота модуля
- Одно- или многокамерная конструкция.
- Целевой объем заполнения на капсулу
- Вязкость моющего средства и характеристики рецептуры
- Материал и толщина пленки ПВА/ПВС
- Требуемая производственная мощность
- Желаемая форма капсулы и количество полостей за цикл
- Электрические требования
- Требования к последующей упаковке или проверке
Предоставление этих данных до проектирования оборудования позволяет согласовать формовочную структуру, систему наполнения, форму и конфигурацию уплотнений с реальным продуктом.

Почему важна индивидуализация машины
Нет универсального размера капсулы. Нет универсального моющего средства. Машина, сконфигурированная для небольшого однокамерного контейнера, не сможет работать с большим многокамерным контейнером без изменения формы, конфигурации наполнения и структуры уплотнения.
Двум производителям, производящим капсулы для стирального порошка, могут потребоваться совершенно разные конфигурации машин, поскольку у них различаются размеры капсул, вязкость моющего средства, характеристики пленки и целевая производительность. Машина вытекает из продукта, а не наоборот.

Распространенные проблемы при производстве стиральных порошков в капсулах
Утечка капсулы
— обычно связано с плохой герметизацией, неправильными параметрами герметизации, загрязнением моющего средства в зоне герметизации или несовместимостью пленки с моющим составом.
Непоследовательное заполнение
— вызвано нестабильным потоком продукта, неподходящими параметрами наполнения, разницей вязкости между партиями или системой наполнения, которая не соответствует характеристикам рецептуры.
Деформированные капсулы
— неподходящие условия формования, свойства пленки, не соответствующие геометрии формы, или недостаточный контроль процесса на этапе формования.
Проблемы с фильмом
— разрывы, сморщивания или неправильное формирование пленки, когда механические и формовочные свойства пленки не соответствуют конфигурации машины и конструкции контейнера.
Чрезмерные производственные отходы
— параметры наполнения, формования, запечатывания или резки, которые не оптимизированы для конкретной комбинации пленки и моющего средства. При непрерывном производстве отходы быстро образуются.
Тестирование фактической комбинации моющего средства и пленки перед полномасштабным производством выявляет эти проблемы на этапе, когда их устранение обходится с наименьшими затратами.

Заключение
Пакетик со стиральным порошком — это небольшой объект, для правильного производства которого требуется несколько взаимозависимых процессов. Формирование пленки, заполнение моющего средства, запечатывание пленки, отделение капсул и проверка качества — все должно работать вместе, и каждый этап зависит от того, что дал предыдущий.
Пленка должна быть совместима с моющим средством. Форма должна соответствовать размерам капсулы. Система наполнения должна учитывать вязкость и пенообразование моющего средства. Параметры запечатывания должны соответствовать конкретной комбинации пленки и моющего средства. Скорость производства является функцией всех этих факторов, а не характеристикой машины, существующей независимо от них.
Для производителей, планирующих производство контейнеров — однокамерных или многокамерных — правильной отправной точкой является спецификация продукта, а не каталог машин. Детальные параметры перед проектированием оборудования позволяют получить конфигурацию, соответствующую реальному продукту. Конфигурация, приближающаяся к ней, приводит к проблемам, перечисленным выше.
Посетите наш сайт для получения дополнительной информации об упаковочных решениях: ЦЕНТР ZONESUNTECH
Оставьте комментарий