
لماذا يحتاج مصنعو الأدوية إلى حلول تغليف قارورة مخصصة
يواجه كل مصنع متطلبات مختلفة — منتجات مختلفة، وقوارير مختلفة، وأهداف إنتاج مختلفة.
لن تتشارك قارورة سعة 2 مل وقنينة سعة 100 مل في نفس نظام المعالجة. يحتاج الحقن منخفض اللزوجة إلى طريقة تعبئة واحدة؛ تركيبة سميكة تحتاج إلى أخرى. ويتطلب التشغيل بمعدل 30 قارورة في الدقيقة استراتيجية أتمتة مختلفة عن تلك التي تتطلبها 200 قارورة في الدقيقة.
لا تغطي الآلات القياسية دائمًا هذا الانتشار.
تبدأ حلول تغليف القنينات المخصصة من مكان مختلف. إنها تعتمد على العلاقة الفعلية — المنتج، والقنينة، والغطاء، والمخرجات، ووضع العلامات، وتخطيط المصنع — بدلاً من قالب عام.
النقطة ليست في جعل الأمور أكثر تعقيدا. انها مناسبة.

1. عندما تكون الخطوط القياسية قصيرة
تستهدف الآلات القياسية التطبيقات الشائعة. عندما تتوافق متطلبات المنتج والحاوية والمخرجات مع التكوين الافتراضي، فإنها تعمل بشكل جيد.
إنتاج الأدوية في كثير من الأحيان لا يصطف بشكل جيد.
يقوم المصنعون بالتوفيق بين عدة متغيرات في وقت واحد:
- أحجام قارورة مختلفة
- أحجام تعبئة متعددة
- خصائص سائلة مختلفة
- مواصفات سدادة وغطاء مختلفة
- سرعات إنتاج متغيرة
- متطلبات وضع العلامات المحددة
- المعدات الموجودة وتخطيطات المصنع
يمكن لأي واحد من هؤلاء إعادة تشكيل الخط بأكمله.
خذ آلة تعبئة مُعدة لقوارير سعة 10 مل. لا يعد التبديل إلى 50 مل مجرد تعديل للحجم، فغالبًا ما تحتاج معالجة القارورة، وموضع الفوهة، ومعلمات التعبئة، والمعدات النهائية إلى إعادة العمل أيضًا.
لذلك يتغير السؤال الحقيقي. ليس "ما الآلة التي يجب أن أشتريها"، ولكن شيئًا أقرب إلى: كيف يجب تهيئة هذا النظام لمنتجي، ومخرجاتي، والقيود التي أواجهها؟
2. سلوك المنتج هو الذي يحرك نظام التعبئة
خصائص المنتج تصميم خط تعبئة الشكل أكثر من أي شيء آخر.
تختلف السوائل الصيدلانية كثيرًا في كيفية تدفقها.
سوائل منخفضة اللزوجة. معظم الحقن والتركيبات ذات الأساس المائي موجودة هنا. المضخات التمعجية تعمل بشكل جيد. وكذلك الأمر بالنسبة للمضخات الخزفية وأنظمة الجرعات الدقيقة الأخرى - يعتمد الاختيار على حجم التعبئة والدقة المطلوبة والسرعة. وتزيد المنتجات ذات القيمة العالية من المخاطر؛ حتى الانحرافات الصغيرة في الجرعات تعني فقدان المنتج أو جرعات غير متناسقة.
منتجات عالية اللزوجة. هؤلاء بحاجة إلى شيء أقوى. حشوة المكبس، أو حشوة المكبس المؤازرة، تتعامل مع المقاومة الإضافية. تحتاج الفوهات في بعض الأحيان إلى ممر تدفق أوسع، أو تصميم مضاد للتنقيط مصمم خصيصًا لهذه التركيبة المحددة.
يجب أن يوجه سلوك المنتج اختيار نظام التعبئة، وليس فئة المنتج وحدها.
منتجات رغوية أو حساسة للهواء. تسبب الفقاعات مشكلة أثناء التعبئة. إنهم يتخلصون من الدقة، ويعبثون بالمظهر، ويبطئون الخط، ويلوثون الحاوية أحيانًا. فوهات الغوص تساعد. وكذلك الأمر بالنسبة لسرعة التعبئة التي يتم التحكم فيها واختيار المضخة بعناية، على الرغم من أن الإصلاح الصحيح يعتمد على ما هو الرغوة فعليًا ولماذا.
نفس القارورة. منتج مختلف. إعدادات تعبئة مختلفة - في كل مرة تقريبًا.

3. حجم القارورة وتصميمها يشكلان المعدات
تقرر القارورة نفسها الكثير قبل تكوين أي شيء آخر.
تتضمن البيانات الرئيسية القطر والارتفاع والحجم وقطر الرقبة وحجم الفتح ومواد الحاوية.
الأحجام الشائعة: 2 مل، 5 مل، 10 مل، 20 مل، 50 مل، 100 مل.
يغير القطر المسافة بين الناقل وموضع الزجاجة وأبعاد العجلة النجمية وآلية وضع العلامات. يؤدي الارتفاع إلى تغيير موضع الفوهة، والتوقف، ووضع الرأس، وارتفاع الملصق.
قطر الرقبة يهم أكثر من أي شيء آخر. إنه يحدد الفوهات والسدادات والأغطية المصنوعة من الألومنيوم وأدوات التجعيد المناسبة بالفعل.
تأكيد أبعاد الحاوية في وقت مبكر. كل شيء في نهاية المطاف يعتمد على الحصول على هذا الحق أولا.

4. هدف الإخراج يحدد مستوى الأتمتة
التخصيص يتجاوز الأبعاد. يحدد حجم المخرجات مقدار الأتمتة المنطقية فعليًا.
غالبًا ما تحتاج الشركات المصنعة الصغيرة إلى إنتاجية متواضعة. تدير المرافق الكبيرة خطوطًا متواصلة وعالية السرعة بدلاً من ذلك.
إنتاج دفعة صغيرة. تميل الإعدادات شبه الأوتوماتيكية إلى أن تكون مناسبة هنا - تحميل القنينة يدويًا، والتعبئة شبه الأوتوماتيكية، والتغطية اليدوية أو التلقائية، والعقص التلقائي. انخفاض الاستثمار مقدما. مزيد من المرونة للتعديل لاحقًا.
إنتاج بكميات كبيرة. تضيف الخطوط الأوتوماتيكية بالكامل تغذية قارورة أوتوماتيكية، وتعبئة متعددة الرؤوس، وتغذية سدادة وغطاء أوتوماتيكية، وتجعيد مستمر، ووضع العلامات التلقائية. التكوين يتبع الإخراج الهدف عن كثب.
الخط المصمم لـ 20-40 قارورة / دقيقة لا يبدو مثل الخط المصمم لـ 100-200+ قارورة / دقيقة. نفس حجم القارورة، مع معدات مختلفة تمامًا، فالنتيجة هي التي تحدد الفرق.
5. الفوهات المخصصة تغير التعامل مع المنتج
يعتمد اختيار الفوهة على عدة أشياء في وقت واحد - اللزوجة، وحجم التعبئة، وفتح القارورة، وميل الرغوة، وسلوك التقطير، والسرعة المطلوبة. عادةً ما تقترن السوائل منخفضة اللزوجة جيدًا بفوهة دقيقة صغيرة. تحتاج التركيبات السميكة إلى شيء آخر تمامًا: ممر أوسع ومساحة كافية للحفاظ على حركة المادة دون توقف.
لكن اللزوجة وحدها لن تحل المشكلة. خذ منتجًا بسعر 30000 سنتي بواز. الصياغة، ودرجة الحرارة، وخصائص القص، وسرعة التعبئة - تغير أيًا من هذه العناصر، وسيتصرف نفس السائل بشكل مختلف تحت الفوهة. لذلك اختبار الشركات المصنعة. يتحقق اختبار المنتج الحقيقي من صحة أبعاد الفوهة بشكل أكثر موثوقية مما يمكن أن تفعله ورقة المواصفات على الإطلاق.

6. الإيقاف والعقص يحتاجان إلى الاهتمام أيضًا
يغطي الحشو جزءًا فقط من العملية. بعد ذلك، لا تزال القارورة بحاجة إلى الختم.
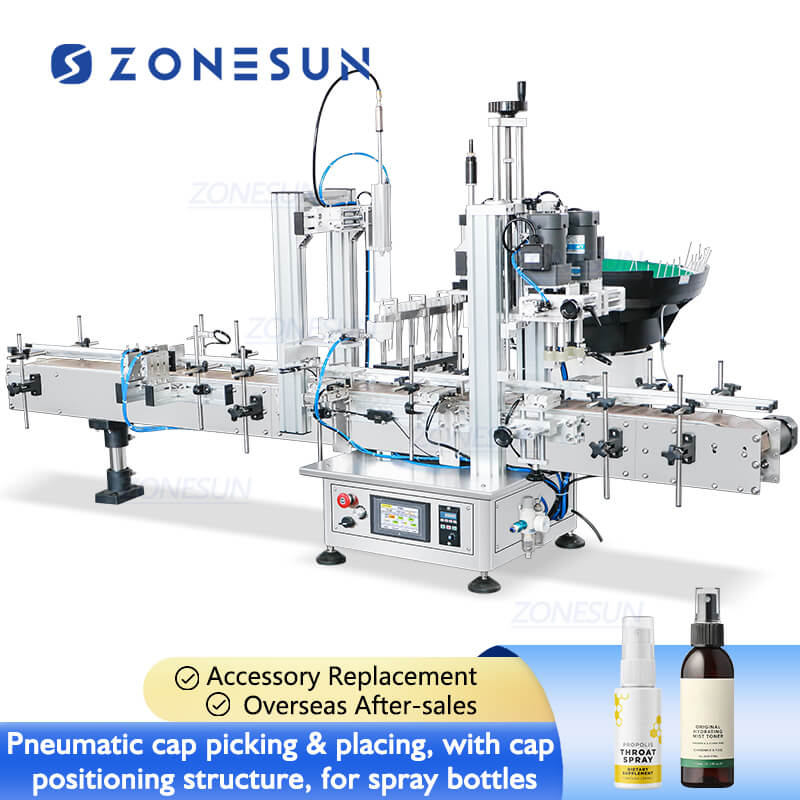
عادة ما يتم التسلسل: قارورة مملوءة، وضع السدادة، وضع غطاء الألومنيوم، العقص، قارورة مختومة.
غالبًا ما تتطلب الأعناق والسدادات والأغطية المختلفة إعدادات مختلفة للآلة.
وضع سدادة يحتاج إلى تحديد المواقع بدقة قبل حدوث العقص. إذا أخطأت في ذلك، فسينتهي بك الأمر بختم غير متساوٍ أو عدم محاذاة الغطاء.
العقص يضغط غطاء الألمنيوم حول الرقبة. تصميم الرأس، والضغط، والارتفاع، وموضع القارورة، وأبعاد الغطاء - كل واحد منها يؤثر على النتيجة. افتقد الإعدادات وسترى أغطية مفكوكة، وألمنيوم متجعد، وأختام مشوهة، وحاويات تالفة في بعض الأحيان.
تسمح أنظمة العقص المخصصة لهذه المعلمات بالتكيف مع أي مجموعة قارورة وغطاء قيد التشغيل فعليًا.
7. تموج متطلبات وضع العلامات عبر الخط بأكمله
يتعامل الناس مع وضع العلامات كخطوة أخيرة. وغالبا ما يشكل القرارات في وقت أبكر من ذلك بكثير.
تحمل الملصقات الصيدلانية عادةً اسم المنتج ورقم الدفعة وتاريخ التصنيع وتاريخ انتهاء الصلاحية والرمز الشريطي ورمز الاستجابة السريعة ورمز DataMatrix والرقم التسلسلي.
قوارير صغيرة تعقد الأمور – مساحة سطحية محدودة للعمل بها. يجب أن يأخذ نظام وضع العلامات في الاعتبار قطر القارورة وحجم الملصق وموضع الملصق والسرعة المطلوبة وموضع الباركود.
تضيف المنتجات المتسلسلة طبقة أخرى. قد تحتاج عملية وضع العلامات إلى التكامل مع أنظمة طباعة وفحص البيانات المتغيرة.
إن التعامل مع آلة وضع العلامات كصندوق مستقل يفتقد الصورة الأكبر. يحتاج إلى التواصل مع المعدات في المنبع وفي المصب.
8. تخطيط المصنع والمعدات الموجودة لها أهمية كبيرة أيضًا
قليل من الشركات المصنعة تبدأ من أرضية فارغة.
غالبًا ما يتعين على المعدات الجديدة أن تتصل بآلات التعبئة الحالية، وأنظمة الفحص، والناقلات، ومعدات وضع العلامات، وآلات التغليف الكرتوني الموجودة بالفعل.
المساحة الأرضية المتاحة تشكل التخطيط بشكل أكبر. تحتاج بعض المصانع إلى إنتاج خط مستقيم. ويحتاج البعض الآخر إلى شكل L أو شكل U أو منتج يتدفق من اليمين إلى اليسار بدلاً من الاتجاه المعتاد.
تعمل الحلول المخصصة حول المساحة الموجودة بالفعل، بدلاً من إجبار المصنع على إعادة بناء سير العمل بالكامل. يكون هذا الأمر أكثر أهمية أثناء عمليات الترقيات، وليس عمليات التثبيت الجديدة.

9. ما الذي يمكن تخصيصه بالفعل؟
| المنطقة | التخصيص المحتمل |
|---|---|
| التعامل مع القارورة | الناقل، عجلة النجمة، التركيبات |
| ملء | نوع المضخة، الفوهة، رؤوس التعبئة |
| توقف | تغذية سدادة، نظام التنسيب |
| السد | رأس العقص، الضغط، الارتفاع |
| وضع العلامات | موقف التسمية، قضيب، الطابعة |
| الأتمتة | نصف أوتوماتيكية أو أوتوماتيكية بالكامل |
| السيطرة | PLC، HMI، تخزين الوصفات |
| المواد | أجزاء الاتصال SUS304 / SUS316L |
| التخطيط | طول الناقل وترتيب الآلة |
| التكامل | الاتصال بالمعدات الموجودة |
في بعض الأحيان يحتاج المشروع إلى فوهة مخصصة أو تركيبات زجاجة فقط. وفي أحيان أخرى، يعني ذلك تصميم الخط الكامل من الألف إلى الياء.
10. ما هي المعلومات التي يجب على الشركات المصنعة توفيرها؟
المعلومات التفصيلية تؤدي إلى تكوين أفضل. نادرا ما يتغير هذا الجزء.
معلومات المنتج: النوع، اللزوجة، خصائص الرغوة، حجم التعبئة، درجة الحرارة، الخواص الكيميائية.
معلومات القارورة: القطر، الارتفاع، الحجم، قطر الرقبة، حجم الفتح، المادة. تساعد قارورة الرسم أو العينة بشكل كبير عند تصميم مكونات معالجة مخصصة.
معلومات الغطاء والسدادة: نوع السدادة، نوع غطاء الألومنيوم، قطر الغطاء وارتفاعه، متطلبات الختم.
متطلبات الإنتاج: المخرجات المستهدفة، وساعات العمل يوميًا، وعدد الورديات، ومستوى الأتمتة، وعدد أحجام القارورات التي سيتم تشغيلها عبر الخط.
على سبيل المثال:
قارورة زجاجية سعة 10 مل + حجم تعبئة 2 مل + 100 قارورة / دقيقة + تغذية أوتوماتيكية
يخبر هذا السطر الوحيد مورد المعدات بما هو أكثر بكثير مما يمكن أن تقوله عبارة "أحتاج إلى آلة تعبئة القنينات" على الإطلاق.
متطلبات وضع العلامات، عندما يكون ذلك مناسبًا: حجم الملصق، المادة، الموضع، احتياجات الرمز الشريطي، احتياجات DataMatrix، متطلبات البيانات المتغيرة.
معلومات المصنع، للمشاريع الكاملة: المساحة الأرضية المتاحة، والمعدات الموجودة، واتجاه تدفق المنتج، وترتيب الماكينة المطلوبة.
يمكن للموردين بعد ذلك تصميم شيء يناسب المساحة الفعلية، وليس فقط ورقة المواصفات.
11. ما الذي يتغير في التخصيص فعليًا؟
يتحسن توافق المنتج. تتم مطابقة نظام التعبئة والفوهة ومكونات المناولة مع المنتج الحقيقي. مشاكل أقل تتعلق بالحشو غير المستقر أو التقطير أو الرغوة أو التلوث.
التعبئة والتغليف تصبح أكثر اتساقا. تعمل أنظمة تحديد المواقع والتغطية المخصصة على تشديد النتائج عبر حجم التعبئة ووضع السدادة والتجعيد وموضع الملصق.
تتحسن كفاءة الإنتاج. يتطابق مستوى الأتمتة مع هدف الإخراج الفعلي - لا يوجد زيادة في البناء لتشغيل صغير، ولا يوجد نقص في البناء لتشغيل كبير الحجم.
يصبح التكامل أسهل. تعمل التخطيطات والواجهات المخصصة على تبسيط عملية ربط المعدات الجديدة بما هو قيد التشغيل بالفعل، خاصة أثناء عمليات الترقيات.
يبقى مجال النمو مفتوحا. يبدأ المصنعون أحيانًا بحجم قارورة واحدة ويضيفون التنسيقات لاحقًا. تعمل المكونات القابلة للتعديل، وتخزين الوصفات، والأجزاء سريعة التغيير، ونقاط التكامل المحجوزة على إبقاء عملية النقل هذه قابلة للإدارة.

الاستنتاج
تغليف القارورة في الأدوية لا يتبع قالبًا واحدًا.
الحل الصحيح يأتي من مجموعة محددة: المنتج، والقنينة، والغطاء، والقدرة الإنتاجية، والعملية، وتخطيط المصنع.
تستمر الأجهزة القياسية في العمل عندما تظل المتطلبات بسيطة وتتوافق بشكل وثيق مع التكوين الحالي. لكن الشركات المصنعة التي لديها منتجات محددة، أو تنسيقات قوارير، أو أهداف مخرجات، أو احتياجات تكاملية، عادةً ما تحصل على المزيد من النهج المخصص.
في بعض الأحيان يعني ذلك فوهة مخصصة واحدة. في بعض الأحيان يعني ذلك خط تعبئة كامل، وإيقاف، وتغطية، ووضع العلامات، والفحص تم بناؤه من الصفر.
وفي كلتا الحالتين، يبقى الهدف كما هو – ليس المزيد من التعقيد، بل مجرد ملاءمة أفضل.
يجب على أي شخص يخطط لخط جديد، أو ترقية خط حالي، أن يبدأ بمشاركة معلومات مفصلة عن المنتج والقنينة والغطاء والسعة ومعلومات المصنع. هذه هي الخطوة الحقيقية الأولى نحو الحصول على التكوين الصحيح.
اترك تعليقا