
خط تعبئة القنينة الكامل: من الحاوية الفارغة إلى المنتج النهائي
القارورة المملوءة التي تتسرب ليست مشكلة تعبئة. إنها مشكلة السد التي لم تتمكن مرحلة التعبئة من توقعها. لا تمثل القارورة المغطاة بشكل صحيح والتي تحتوي على ملصق ملوث مشكلة في وضع العلامات - إنها حدث تلوث دخل العملية قبل بدء وضع العلامات.
فشل تغليف القارورة في المرحلة التي تم التعامل معها بشكل غير صحيح، لكن العواقب تظهر لاحقاً. وهذا ما يجعل أداء كل مرحلة يعتمد على ما قدمته المرحلة السابقة - ولماذا يؤدي التعامل مع العملية كمجموعة من الآلات المستقلة إلى نتائج لا يحققها خط متكامل بشكل صحيح.
تشترك جميع التطبيقات الصيدلانية والتكنولوجيا الحيوية ومستحضرات التجميل والمختبرات في نفس المتطلبات الأساسية: يجب أن تكون كل قارورة تخرج من الخط نظيفة ومملوءة بشكل صحيح ومختومة بشكل صحيح وموسومة بدقة. يغطي هذا الدليل كيفية عمل كل مرحلة، وما تساهم به في المنتج النهائي، وما الذي يحدد ما إذا كان خط تعبئة القنينة قد تم تكوينه بشكل صحيح لتطبيق معين.

ما هو خط تعبئة القنينة الكامل؟
نظام إنتاج متكامل يأخذ قوارير فارغة خلال كل مرحلة من مراحل عملية التعبئة والتغليف وينتج منتجًا جاهزًا وموسومًا وجاهزًا للتغليف الثانوي أو التوزيع.
التسلسل النموذجي:
تحميل القارورة ← غسل القارورة ← التعقيم ← التعبئة ← الإيقاف ← تغطية الألومنيوم ← الفحص ← وضع العلامات ← التغليف في الكرتون
تمر كل مرحلة بشرط معين إلى المرحلة التالية. القارورة التي تخرج من الغسيل مع التلوث المتبقي تحمل هذا التلوث إلى الحشوة. تؤثر السدادة الموضوعة بشكل غير صحيح على التجعيد التالي. يؤثر التجعيد الذي يفشل على الملصق الموجود فوقه.
قد يشمل خط تعبئة القنينة الكامل ما يلي:
- غسالة قارورة
- آلة تعبئة القارورة
- آلة التوقف
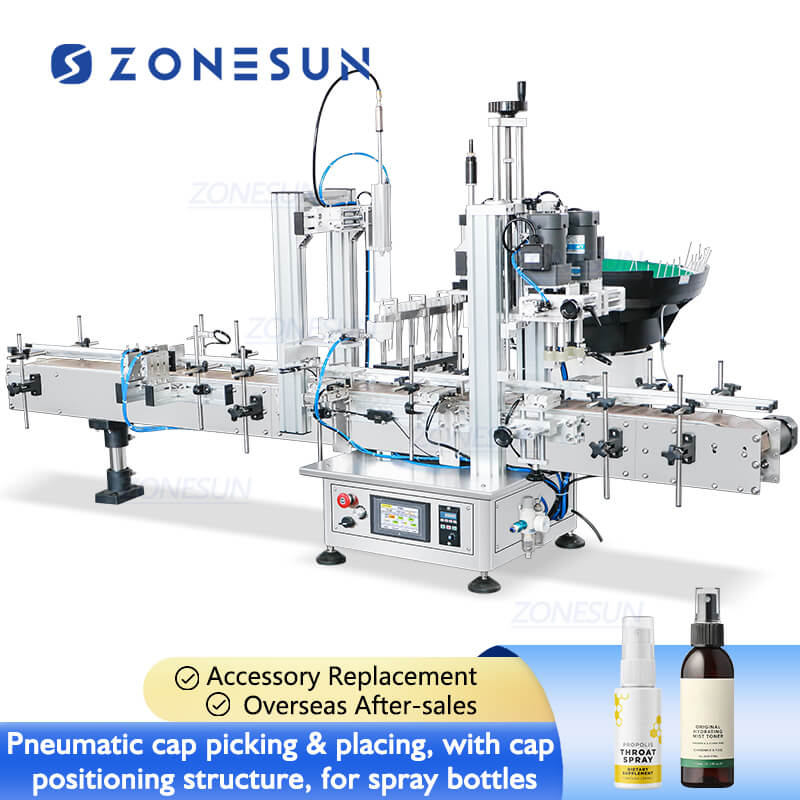
- آلة تغطية القارورة والعقص
- نظام التفتيش
- آلة وضع العلامات على القارورة
- ماكينة صناعة الكرتون
ويعتمد التكوين على المنتج والبيئة التنظيمية وحجم الإنتاج.

1. غسل القارورة: تحضير الحاويات قبل تعبئتها
تصل قوارير فارغة من التصنيع والنقل تحمل الجزيئات والغبار والبقايا على الأسطح الداخلية. يؤدي ملء قارورة ملوثة إلى إدخال هذا التلوث مباشرة إلى المنتج - ولا توجد مرحلة نهائية لتصحيح ذلك.
هناك ثلاث طرق للتنظيف تعالج أنواع التلوث المختلفة:
غسل الماء يزيل الجزيئات السطحية والغبار وبقايا التصنيع من خلال الاتصال المباشر. بالنسبة للتطبيقات الصيدلانية، يتبع ذلك شطف المياه النقية للوفاء بمعايير نظافة الحاويات التي لا تلبيها مياه الصنبور أو المياه المعالجة.
نفخ الهواء يزيل الجزيئات الصغيرة والرطوبة المتبقية بعد الغسيل. تقدم القارورة التي تحمل الرطوبة إلى عملية التعبئة المصممة للمنتج اللامائي متغير تلوث لا يمكن لدقة التعبئة ولا سلامة الختم تعويضه.
يتم تكوين نظام الغسيل ليتناسب مع حجم القارورة، وسرعة الإنتاج، ومتطلبات النظافة المحددة التي يطلبها المنتج. بالنسبة لمعظم التطبيقات الصيدلانية، يتم دمج الغسيل والتعقيم في تسلسل تحضير واحد قبل بدء التعبئة.

2. تعقيم القارورة
الغسيل يزيل التلوث بالجسيمات. التعقيم يقلل من الحمل الميكروبي. بالنسبة للمنتجات الصيدلانية المعقمة، يلزم الأمرين معًا - فالغسيل وحده لا ينتج حالة الحاوية التي تتطلبها التعبئة المعقمة.
نفق التعقيم بالحرارة الجافة — الحل القياسي للإنتاج المستمر للقنينات الصيدلانية. تمر القوارير عبر منطقة درجة حرارة يمكن التحكم فيها والتي تعمل على تعقيم الجزء الداخلي للحاوية بينما يستمر الخط في التحرك. يقع النفق بين الغسيل والتعبئة، لذلك يتم نقل القوارير المعقمة مباشرة إلى بيئة التعبئة دون التعرض لمنطقة الإنتاج المحيطة.
تعتمد متطلبات التعقيم على نوع المنتج ومعايير التصنيع وتصنيف العقم. لا تتطلب جميع تطبيقات القنينات التعقيم، ولا تتطلب التطبيقات التجميلية والمختبرية عادةً ذلك. الحقن الصيدلانية تفعل ذلك عادة.

3. تعبئة القارورة
تحدد مرحلة التعبئة دقة حجم التعبئة. كل شيء في المنبع أعد الحاوية. كل شيء في اتجاه مجرى النهر يحمي ما يضعه الحشو في الداخل.
تحدد خصائص المنتج تقنية التعبئة المطبقة:
تعبئة المضخة التمعجية — يلامس السائل الأنابيب فقط، وليس آلية المضخة أبدًا. بالنسبة للمحاليل القابلة للحقن، والسوائل ذات الأساس المائي، والأمصال التجميلية، وغيرها من السوائل الحساسة أو ذات القيمة العالية، فإن هذا الفصل يقلل من مخاطر التلوث ويجعل التنظيف بين المنتجات أمرًا سهلاً. يؤدي استبدال الأنابيب إلى إعادة ضبط سطح التلامس بالكامل.
تعبئة مضخة السيراميك — مقاومة التآكل والخمول الكيميائي تجعل مضخات السيراميك مناسبة للتركيبات عالية القيمة حيث تتفاعل أسطح المضخة المعدنية مع كيمياء المنتج. يتم الحفاظ على دقة التعبئة خلال فترات الإنتاج الطويلة لأن السيراميك يتآكل بشكل أبطأ من المعدن عند تكرار التدوير.
ملء المكبس - بالنسبة للمواد الهلامية والمكونات التجميلية عالية اللزوجة والتركيبات الصيدلانية الأكثر سمكًا، فإن إزاحة المكبس تدفع حجمًا ثابتًا لكل ضربة بغض النظر عن مدى مقاومة المنتج للتدفق. مناسب للتطبيقات التي تكون فيها اللزوجة عالية بدرجة كافية بحيث لا تمتلئ الأنظمة المعتمدة على التدفق تحت المقاومة.
العوامل التي تؤثر على أداء التعبئة: لزوجة السائل، حجم التعبئة، تصميم الفوهة، اختيار المضخة، وسرعة الإنتاج. إن الخلط بين المضخة والفوهة معًا ينتج عنه مزيج يعمل على الورق ويكون أداؤه ضعيفًا في الإنتاج.

4. الإيقاف والتغطية
بعد ملئها، يجب إغلاق القارورة قبل أن يلمسها أي شيء آخر. يتكون تسلسل الختم من مرحلتين، وكلاهما مهم.
وضع سدادة - يغلق السدادة فتحة القارورة ويتصل بالمنتج مباشرة. يؤدي الوضع غير الصحيح إلى ترك فجوة في عنق القارورة لا يمكن لأداة تجعيد الألومنيوم تصحيحها. تعمل السدادة التي تكون بعيدة عن المركز قليلاً على إنشاء مسار مانع للتسرب لا يستطيع رأس العقص ضغطه بالتساوي.
العقص الألومنيوم — يقوم رأس العقص بضغط التنورة المصنوعة من الألومنيوم حول نهاية عنق القارورة بعد وضع السدادة في مكانها. يحدد عمق التجعيد وزاوية الطي سلامة الختم. ضحل جدًا والختم فضفاض. عميق جدًا ويتشوه الألومنيوم بطرق تؤدي إلى إضعاف حافة الختم بدلاً من تقويتها.
تعتمد جودة العقص على مادة الغطاء، وهندسة عنق القارورة، وضغط العقص، وتعديل الأداة. تؤدي الإعدادات غير الصحيحة إلى إنتاج أغطية فضفاضة، أو أختام ألومنيوم مشوهة، أو تجعيد غير متناسق يبدو صحيحًا بصريًا ولكنه يفشل تحت ضغط التخزين أو النقل.

5. وضع العلامات على القنينة
إن ملصق القارورة هو وثيقة امتثال بقدر ما هو عنصر تعبئة. رقم الدفعة، وتاريخ التصنيع، وتاريخ انتهاء الصلاحية، واسم المنتج، والرمز الشريطي، ورمز DataMatrix - كل ذلك يجب أن يكون موجودًا ومقروءًا وموضعًا بشكل صحيح وقابل للقراءة بواسطة أنظمة المسح النهائية.
قطر القارورة الصغيرة هو التحدي الميكانيكي. محيط أقل يعني هامشًا أقل لانجراف وضع الملصق قبل أن ينحرف الملصق بشكل واضح أو يغطي مناطق الطباعة المهمة.
وضع العلامات الملتفة تناسب القوارير المستديرة والحاويات الأسطوانية حيث ينتقل الملصق حول المحيط بالكامل. تعتمد دقة التسجيل على قدرة الجهاز على مزامنة سرعة تغذية الملصق مع دوران الحاوية - يمكن رؤية انحراف ولو بمقدار ملليمتر واحد على قارورة ذات قطر صغير.
وضع العلامات عالية الدقة تتطلب القوارير الصيدلانية ذات القطر الصغير تفاوتات أكثر إحكامًا في تحديد المواقع وتطبيقًا يتم التحكم فيه بواسطة المؤازرة. بالنسبة للتطبيقات الصيدلانية الخاضعة للتنظيم حيث يكون وضع الملصق جزءًا من سجل الجودة، فإن فحص الرؤية بعد وضع الملصق يتحقق من كل وحدة بدلاً من أخذ العينات بشكل دوري.

6. كيف تعمل الآلات معًا
المراحل المذكورة أعلاه ليست مستقلة — فهي عبارة عن تسلسل حيث يصبح مخرج كل مرحلة هو شرط إدخال المرحلة التالية.
آلة التعبئة تكمل التعبئة ← محطة تغطية الإشارات ← نقل القوارير المختومة ← وضع العلامات ← خروج المنتج النهائي.
ما يتغير التكامل في الواقع:
تمت إزالة المعالجة اليدوية - لا تمر القوارير عبر الأيدي البشرية بين الغسيل ووضع العلامات. تمثل كل نقطة اتصال بشرية خطر تلوث ومصدرًا لتقلب الإنتاج. النقل الآلي بين المراحل يلغي كليهما.
توقيت متزامن — آلة التعبئة التي تعمل بشكل أسرع من محطة السد تؤدي إلى تراكم العمل الذي إما يوقف الخط أو يفرض التدخل اليدوي. تعمل الخطوط المتكاملة على مزامنة سرعات المرحلة بحيث يكون سقف الإنتاجية هو السرعة المقدرة للخط، وليس أبطأ جهاز فردي.
بيانات العملية متصلة - خط متكامل يتتبع كل قارورة من خلال التسلسل. انحراف وزن التعبئة في محطة التعبئة، وشذوذ في قوة التجعيد في محطة السد، وتنبيه موضع الملصق في محطة وضع العلامات - كل هذه العلامات قبل وصول القارورة إلى العبوة الثانوية، وليس بعد وضعها في كرتونة بالفعل.

7. العوامل الرئيسية عند اختيار خط تعبئة القارورة
القدرة الإنتاجية — قارورة في الدقيقة، وعدد رؤوس التعبئة، ومستوى الأتمتة، كلها تتبع المخرجات المطلوبة. يتناسب الإنتاج المختبري أو السريري على نطاق صغير مع الأنظمة شبه الآلية حيث تكون المرونة أكثر أهمية من الإنتاجية. يتطلب إنتاج المستحضرات الصيدلانية التجارية خطوطًا أوتوماتيكية بالكامل حيث يكون اتساق المخرجات والتوثيق من المتطلبات غير القابلة للتفاوض.
خصائص المنتج — اللزوجة تحدد اختيار المضخة. يحدد ميل الرغوة تصميم الفوهة. تحدد الخواص الكيميائية مادة الاتصال. تحدد متطلبات دقة التعبئة ما إذا كانت التعبئة التمعجية القياسية كافية أو ما إذا كانت هناك حاجة إلى نظام عالي الدقة. يحدد المنتج نظام التعبئة، وليس العكس.
مواصفات القارورة — يؤثر القطر والارتفاع وحجم الحاوية وحجم العنق على تكوين الماكينة في كل مرحلة. تتراوح الأحجام الشائعة من 2 مل إلى 50 مل، لكن تكوين المصل التجميلي 2 مل للحقن والمصل التجميلي 50 مل ليسا متماثلين عبر الغسيل أو التعبئة أو التغطية أو وضع العلامات.
مستوى الأتمتة — تناسب الأنظمة شبه الأوتوماتيكية الكميات المنخفضة، واختبار المنتجات، والتطبيقات التي تكون فيها المرونة عبر تنسيقات القارورة أكثر أهمية من الإنتاجية المستمرة. تتناسب الخطوط الأوتوماتيكية بالكامل مع إنتاج الأدوية ومستحضرات التجميل بكميات كبيرة حيث يكون تقليل العمالة واتساق العملية من المتطلبات التشغيلية.
8. حلول تغليف القنينات المخصصة
تغطي التكوينات القياسية العديد من التطبيقات. أنها لا تغطي كل منهم.
لزوجة المنتج خارج النطاقات القياسية، وهندسة الحاويات التي لا تتطابق مع أجزاء التغيير القياسية، ومتطلبات دقة الملء أكثر إحكامًا مما توفره أنظمة المضخات القياسية، وتخطيطات المصنع التي لا تستوعب تكوينات الخطوط القياسية — كلها تتطلب التخصيص قبل أن يتمكن الخط من تشغيل المنتج بشكل صحيح.
نظام تعبئة مخصص - يتم تكوينه وفقًا لزوجة السائل، ونطاق حجم التعبئة، ومتطلبات الدقة. يتم ضبط نوع المضخة وتصميم الفوهة وسرعة التعبئة وفقًا للمنتج بدلاً من التكوين القياسي.
نظام السد المخصص - يتم تكوينها وفقًا لنوع الغطاء ومتطلبات الختم وسرعة الإنتاج. تحدد هندسة أداة العقص وإعدادات الضغط مجموعة مواد عنق الزجاجة والغطاء.
نظام وضع العلامات حسب الطلب - تم تكوينها حول قطر القارورة وحجم الملصق ومتطلبات دقة تحديد الموقع. بالنسبة للقوارير الصغيرة جدًا، يتم تكوين هندسة أداة وضع الملصق ونظام التسجيل خصيصًا للمحيط المصغر.
تكامل الخط الكامل — تخطيط تصميمات خط الإنتاج الكامل حول مساحة المصنع المتاحة، وسير عمل الإنتاج، ومساحة التوسعة. إن الخط الذي يناسب المنشأة الحالية ولكنه لا يترك مجالًا لرأس تعبئة إضافي أو محطة فحص يخلق مشكلة في السعة بمجرد زيادة الحجم.
الاستنتاج
تقوم كل مرحلة في خط تعبئة القارورة بشيء واحد: تحضير القارورة للمرحلة التالية. الغسيل يستعد لملء. ملء يستعد للتوقف. التوقف يستعد للعقص. العقص يستعد للتفتيش ووضع العلامات.
الفشل في أي مرحلة لا يمكن احتواؤه. إنه ينتقل إلى الأمام ويؤدي إما إلى مشكلة أكبر أو يصل إلى العميل كتعبير نهائي عن الخطأ الذي حدث في المنبع.
يبدأ تكوين خط تعبئة القنينات الصحيح بالمنتج - اللزوجة، وحجم التعبئة، وهندسة الحاوية، والبيئة التنظيمية، وحجم الإنتاج. تحدد هذه المعلمات المعدات. المعدات المختارة بشكل مستقل عنها تنتج خطًا يقارب المتطلبات بدلاً من تلبيتها.
بالنسبة للتطبيقات ذات خصائص المنتج المحددة أو متطلبات الإنتاج الفريدة، فإن التخصيص في مرحلة التعبئة أو التغطية أو وضع العلامات يؤدي إلى توافق أفضل بين المعدات والعملية بدلاً من تكييف خط قياسي مع منتج لم يتم تكوينه من أجله.
المزيد من المقالات
ما هو استخدام آلة تعبئة الأمبولات؟
ما هي آلة تعبئة القارورة?| حلول التعبئة والتغليف فيال
كيفية اختيار آلة وضع العلامات على القنينات المناسبة: دليل المشتري الكامل
كيفية اختيار آلة تغطية القنينات للمنتجات الصيدلانية ومستحضرات التجميل
اترك تعليقا